การกัดเกลียวเทียบกับการต๊าป: วิธีการเลือกวิธีทำเกลียวที่เหมาะสม
News Details
การกัดเกลียว (Thread Milling) และการต๊าปเกลียว (Tapping) คืออะไร?
การต๊าปเกลียวและการกัดเกลียว เป็นสองวิธีที่นิยมใช้มากที่สุดในการทำเกลียวในด้ายบนเครื่องจักรซีเอ็นซี (CNC) โดยทั้งสองวิธีใช้หลักการการตัดโลหะที่แตกต่างกันโดยสิ้นเชิง
การต๊าปเกลียว ใช้ต๊าป (tap) ซึ่งเป็นเครื่องมือที่มีรูปทรงเกลียวและมีร่องยาวตามแนวแกน (axial flutes) เครื่องมือนี้จะเข้าไปในรูเจาะล่วงหน้าและตัดรูปทรงเกลียวทั้งหมดในครั้งเดียว ต๊าปจะหมุนและเคลื่อนที่ไปข้างหน้าด้วยอัตราป้อนที่สัมพันธ์กับระยะพิทช์ (pitch) ของตัวเอง ทำให้ทุกด้านของเกลียวสัมผัสกับเครื่องมือในเวลาเดียวกัน เป็นกระบวนการที่ตรงไปตรงมาและทำในขั้นตอนเดียว ใช้ต๊าปตัวเดียวสำหรับขนาดเกลียวเดียว เข้าและออก
การกัดเกลียว ใช้เครื่องมือตัดที่มีเส้นผ่านศูนย์กลางเล็กกว่า ซึ่งโดยทั่วไปเป็นเครื่องมือกัดเกลียวคาร์ไบด์ (solid carbide thread mill) ที่เข้าไปในรูและเคลื่อนที่ไปตามผนังด้านในตามเส้นทางเชื่อมโยงแบบเกลียว (helical interpolation) เกลียวจะถูกสร้างขึ้นทีละขั้นตอน โดยการหมุนหนึ่งรอบเต็มจะทำให้เครื่องมือตัดเคลื่อนที่ไปข้างหน้าได้หนึ่งระยะพิทช์ เนื่องจากเครื่องมือตัดมีขนาดเล็กกว่ารูที่เสร็จสมบูรณ์ จึงมีพื้นที่ว่างรอบเครื่องมือสำหรับเศษโลหะ และแรงที่ใช้ในการตัดจะอยู่ในระดับต่ำตลอดกระบวนการ
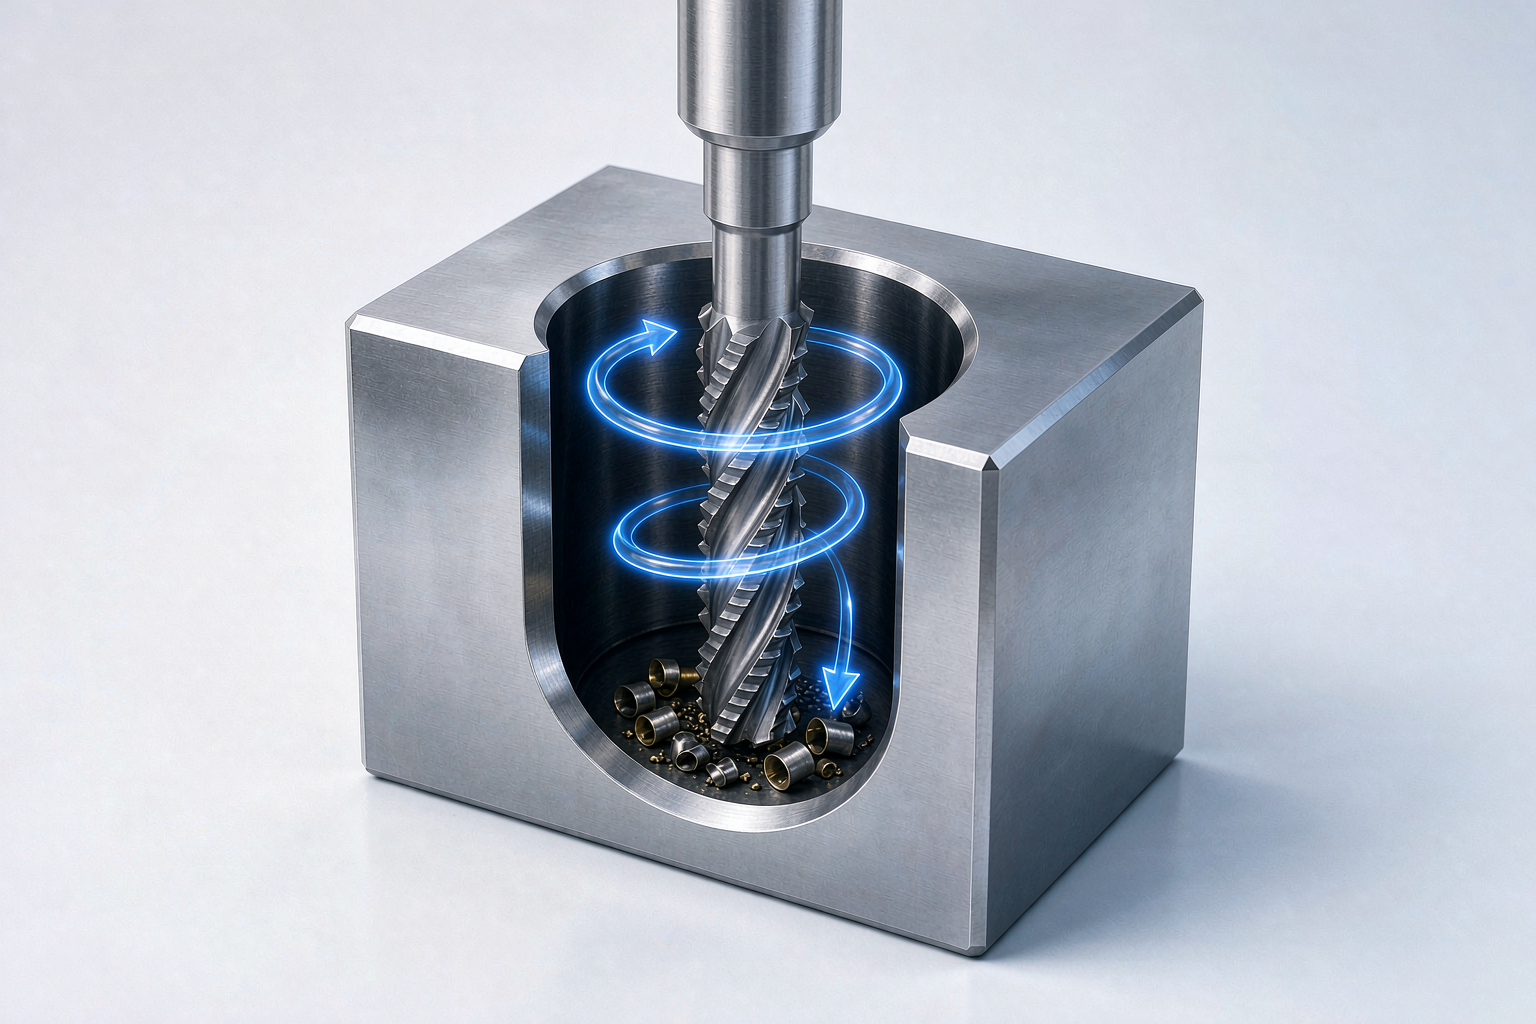
ความแตกต่างในทางปฏิบัติที่ตามมาจากการตัดทั้งสองรูปแบบนี้ จะกำหนดทุกสิ่งอื่นๆ ในบทความนี้: ต๊าปจะถูกกำหนดให้ตัดทั้งหมดในครั้งเดียว ในขณะที่เครื่องกัดเกลียวสามารถปรับ หยุด หรือถอยกลับได้ทุกเมื่อ ความสำคัญของเรื่องนี้ขึ้นอยู่กับชิ้นงาน วัสดุ และปริมาณการผลิต
การกัดเกลียวเทียบกับการต๊าปเกลียว: การเปรียบเทียบแบบคู่ขนาน
ตารางด้านล่างสรุปว่าวิธีทั้งสองเปรียบเทียบกันอย่างไรในปัจจัยที่มักเป็นตัวกำหนดทางเลือก
| ปัจจัย | การกัดเกลียว (Thread Milling) | การต๊าปเกลียว (Tapping) |
|---|---|---|
| เวลาในวัฏจักร | ช้ากว่าสำหรับหนึ่งรู โดยเฉพาะเกลียวขนาดเล็ก | รวดเร็ว เหมาะสำหรับรูขนาดเดียวกันที่ทำซ้ำๆ |
| ความเสี่ยงที่เครื่องมือจะหัก | ต่ำ เครื่องมือตัดสามารถถอยกลับและรูสามารถทำใหม่ได้ | สูงขึ้น การหักของต๊าปในชิ้นงานที่ทำเสร็จแล้วทำให้ต้นทุนในการนำออกสูง |
| รูบอด (Blind holes) | เยี่ยมมาก เกลียวสามารถเข้าใกล้ก้นรูได้ | จำกัดด้วยระยะนำของต๊าป การอัดตัวของเศษโลหะ และพื้นที่เว้า |
| วัสดุแข็ง | การตัดแบบค่อยเป็นค่อยไปช่วยให้แรงกดต่ำในโลหะผสมแข็งหรือเหนียว | ท้าทาย ต้องการต๊าปเฉพาะและสภาวะการทำงานที่ระมัดระวัง |
| ความยืดหยุ่นของขนาดเกลียว | เครื่องมือตัดเดียวสามารถทำได้หลายเส้นผ่านศูนย์กลางที่มีพิทช์เดียวกัน | ต๊าปหนึ่งตัวต่อหนึ่งขนาดและพิทช์ |
| คุณภาพของเกลียว | พื้นผิวเรียบดี เส้นผ่านศูนย์กลางพิทช์ปรับได้ในโปรแกรม | ดีเมื่อสภาวะเหมาะสม แต่ขนาดขึ้นอยู่กับต๊าป |
| เกลียวเส้นผ่านศูนย์กลางใหญ่ | คุ้มค่า แรงตัดอยู่ในระดับปานกลาง | ต๊าปขนาดใหญ่มีราคาแพงและต้องการมากขึ้น |
| การตั้งค่าและการเขียนโปรแกรม | ต้องการการเชื่อมโยงแบบเกลียวและโปรแกรมที่ผ่านการพิสูจน์แล้ว | เรียบง่าย ทำงานกับวัฏจักรการต๊าปมาตรฐาน |
ไม่มีแถวใดที่ชนะในการเปรียบเทียบเพียงลำพัง คำถามที่ถูกต้องคือ ปัจจัยใดที่มีอิทธิพลมากที่สุดในการใช้งานของคุณ
เมื่อใดควรใช้การกัดเกลียว
การกัดเกลียวมีบทบาทใน 4 สถานการณ์ที่พบได้บ่อยในงานกลึงระดับความแม่นยำ
รูบอดที่ต้องการระยะเกลียวลึก
ในรูบอด ต๊าปต้องการพื้นที่สำหรับส่วนปลายที่ลิ่นของมัน พื้นที่สำหรับเศษโลหะ และช่องว่างก่อนที่จะถึงก้นรู ซึ่งมักหมายความว่าเกลียวที่ใช้งานได้จะสั้นกว่าระยะที่ออกแบบไว้ เครื่องมือกัดเกลียวตัดด้วยปลายและด้านข้างของเครื่องมือตามเส้นทางที่ควบคุม ทำให้เกลียวยืดเข้าใกล้ก้นรูได้มากขึ้น และเศษโลหะจะไม่ถูกบังคับไปข้างหน้าของเครื่องมือที่มีรูปทรงเต็ม
วัสดุที่ยากต่อการกลึง
ในเหล็กกล้าไร้สนิม โลหะผสมไทเทเนียม และวัสดุแข็งหรือวัสดุที่แข็งตัวจากการทำงาน การตัดด้วยรูปทรงเต็มของต๊าปสร้างแรงบิดและความร้อนสูงในครั้งเดียว ซึ่งเป็นสภาวะที่ทำให้ต๊าปหักได้ง่าย การกัดเกลียวกระจายการตัดออกเป็นหลายรอบเบาๆ ทำให้แรงตัดและความร้อนต่ำลง ในชิ้นงานที่มีราคาแพง การหลีกเลี่ยงชิ้นงานที่ต้องทิ้งไปหนึ่งชิ้นสามารถช่วยให้เวลาในวัฏจักรที่ยาวขึ้นมีเหตุผลหลายเท่า
ขนาดเกลียวหลายแบบที่มีลักษณะร่วมกัน
เครื่องมือกัดเกลียวตัวเดียวสามารถทำได้หลายเส้นผ่านศูนย์กลางที่มีพิทช์เดียวกัน เพียงแค่เปลี่ยนรอบการหมุนที่ตั้งโปรแกรมไว้ สำหรับร้านค้าที่จัดการงานที่หลากหลาย สิ่งนี้จะแทนที่ต๊าปจำนวนมากด้วยเครื่องมือตัดหนึ่งหรือสองตัวและโปรแกรมที่หลากหลาย ลดการเปลี่ยนเครื่องมือ ลดสินค้าคงคลัง และทำให้การเปลี่ยนงานรวดเร็วขึ้น
ชิ้นงานที่มีมูลค่าสูงหรือยากต่อการทำใหม่
เมื่อชิ้นงานที่ต้องทิ้งไปหมายถึงการสูญเสียชั่วโมงการกลึง เช่น ชิ้นส่วนอากาศยาน ชิ้นส่วนการแพ่ง หรือเคสขนาดใหญ่ ความปลอดภัยของกระบวนการมีความสำคัญมากกว่าความเร็ว การกัดเกลียวเสนอเส้นทางการกู้คืนที่การต๊าปไม่มี: หากขนาดผิด พนักงานสามารถปรับค่าชดเชยและตัดเกลียวใหม่ได้ในที่เดียว
ข้อดีและข้อเสียของการกัดเกลียว
ข้อดีของการกัดเกลียวเป็นผลมาจากการตัดแบบค่อยเป็นค่อยไปโดยตรง:
- ความเสี่ยงในการหักต่ำและสามารถทำงานใหม่ได้ในเครื่อง ปรับขนาดในโปรแกรมโดยไม่ต้องกังวลเกี่ยวกับเกลียวข้าม
- เครื่องมือตัดเดียวสามารถทำได้หลายเส้นผ่านศูนย์กลางที่มีพิทช์เดียวกัน ลดสินค้าคงคลังของเครื่องมือ
- เกลียวเข้าใกล้ก้นรูบอดได้โดยไม่ต้องใช้รูปทรงต๊าปพิเศษ
- แรงตัดต่ำและเสถียรในวัสดุที่ยากต่อการทำงาน
- พื้นผิวเรียบขึ้น เนื่องจากเกลียวถูกกัดแทนที่จะถูกขึ้นรูปในครั้งเดียวที่หนัก
- สามารถตัดทั้งเกลียวในด้านในและด้านนอกได้ด้วยเครื่องมือที่เหมาะสม
ข้อเสียก็เป็นเรื่องจริงเช่นกันและควรพิจารณาอย่างตรงไปตรงมา:
- เวลาในวัฏจักรช้ากว่าการต๊าป โดยเฉพาะรูขนาดเล็กที่ทำซ้ำๆ
- การเขียนโปรแกรมที่ต้องการมากขึ้น เครื่องจักรต้องรองรับการเชื่อมโยงแบบเกลียวในทั้งสามแกน
- ราคาซื้อต่อเครื่องมือสูงกว่าต๊าปมาตรฐาน
- เครื่องมือกัดเกลียวขนาดเล็กมากเปราะบาง สำหรับเส้นผ่านศูนย์กลางเล็กในวัสดุที่ยอมรับได้ ต๊าปอาจยังคงเป็นตัวเลือกที่ใช้งานได้จริง
- ผลลัพธ์ขึ้นอยู่กับความแข็งแรงของการตั้งค่า การตั้งค่าที่ไม่ดีจะลดข้อได้เปรียบด้านคุณภาพ
เมื่อใดการต๊าปยังคงเป็นตัวเลือกที่ถูกต้อง
สิ่งเหล่านี้ไม่ได้ทำให้การต๊าปล้าสมัย สำหรับการผลิตปริมาณมากของเกลียวมาตรฐานในวัสดุที่ตัดง่าย การต๊าปยังคงเป็นเส้นทางที่รวดเร็วและประหยัดที่สุด รู M8 ผ่านในเหล็กอ่อน ซึ่งทำซ้ำๆ หลายพันครั้งบนเครื่องจักรที่ได้รับการดูแลอย่างดี เป็นงานที่ต๊าปถูกสร้างมาเพื่อ: เครื่องมือเดียว การเคลื่อนไหวเดียว ความพยายามในการเขียนโปรแกรมน้อยที่สุด
การต๊าปยังมีความเหมาะสมเมื่อเครื่องจักรไม่สามารถทำการเชื่อมโยงแบบเกลียวที่เชื่อถือได้ เมื่อร้านค้าทำงานกับวัฏจักรการต๊าปแบบง่ายบนอุปกรณ์เก่า หรือเมื่อความคลาดเคลื่อนของเกลียวไม่สำคัญและงบประมาณสำหรับเครื่องมือจำกัด กลยุทธ์การทำเกลียวที่สมดุลใช้ทั้งสองวิธี: ต๊าปสำหรับงานที่รวดเร็วและทำซ้ำได้ และเครื่องกัดเกลียวสำหรับกรณีที่ความยืดหยุ่น ความยากของวัสดุ หรือความเสี่ยงของเศษงานทำให้เวลาในวัฏจักรที่ยาวขึ้นมีเหตุผล
การเปรียบเทียบต้นทุนระหว่างการกัดเกลียวและการต๊าป: มากกว่าราคาเครื่องมือ
การเปรียบเทียบราคาของต๊าปและเครื่องกัดเกลียวเป็นการเปรียบเทียบที่ง่ายที่สุดและทำให้เข้าใจผิดมากที่สุด ต๊าปมีราคาถูกกว่า และสำหรับหนึ่งรูในวัสดุที่ตัดง่าย มันมักจะสร้างเกลียวที่ถูกกว่า ภาพรวมต้นทุนทั้งหมดเพิ่มปัจจัยหลายอย่าง:
- ความเสี่ยงของเศษงาน เมื่อต๊าปหักในชิ้นงานที่เกือบเสร็จสมบูรณ์ ความสูญเสียคือมูลค่าของทุกสิ่งที่ทำไปแล้วกับชิ้นงานนั้น ไม่ใช่ราคาของต๊าป สำหรับชิ้นงานที่มีมูลค่าสูง การหลีกเลี่ยงการหักเพียงครั้งเดียวสามารถชดเชยความแตกต่างของราคาสำหรับชุดเครื่องมือทั้งหมดได้
- สินค้าคงคลัง เครื่องกัดเกลียวตัวเดียวที่ทำได้หลายเส้นผ่านศูนย์กลางจะแทนที่ชุดต๊าป ลดสินค้าคงคลัง การเปลี่ยนเครื่องมือ และความเสี่ยงของการหยิบต๊าปที่สึกหรอหรือขนาดผิด
- การทำงานใหม่และเวลาหยุดทำงาน เกลียวที่ถูกกัดแล้วมีขนาดผิดไปจากค่าความคลาดเคลื่อนจะได้รับการแก้ไขที่เครื่องจักรด้วยการเปลี่ยนค่าชดเชย รูที่ถูกต๊าปแล้วมีขนาดใหญ่หรือเล็กเกินไปมักหมายถึงการทำงานใหม่ด้วยมือนอกเครื่องจักร หรือเป็นเศษงาน
- การใช้เครื่องมือ ต๊าปสึกหรอกับทุกรูในวัสดุที่มีฤทธิ์กัดกร่อนหรือแข็ง เครื่องกัดเกลียวคาร์ไบด์กระจายการสึกหรอออกไปกับโลหะที่ถูกตัดมากขึ้นต่อขอบ ซึ่งสามารถทำให้การกัดเกลียวมีข้อได้เปรียบในงานที่ยาวนานในโลหะผสมที่เหนียว
สำหรับงานที่มีปริมาณต่ำถึงปานกลางที่มีขนาดเกลียวหลากหลาย วัสดุที่ยาก หรือชิ้นงานที่มีราคาแพง ต้นทุนรวมมักจะสนับสนุนการกัดเกลียว สำหรับงานที่ยาวนานของเกลียวมาตรฐานแบบเดียวกันในวัสดุที่ตัดง่าย การต๊าปมักจะรักษาต้นทุนต่อรูที่ต่ำที่สุด
การเลือกเครื่องกัดเกลียวคาร์ไบด์ที่เหมาะสม
เมื่อการใช้งานเรียกร้องการกัดเกลียว การเลือกเครื่องมือจะกำหนดว่ากระบวนการนั้นจะให้ผลลัพธ์ตามศักยภาพหรือไม่ การตรวจสอบที่สำคัญก่อนสั่งซื้อ:
- ความเข้ากันได้กับวัสดุ คาร์ไบด์แข็งตัวเม็ดละเอียดที่มีเคลือบที่เหมาะกับวัสดุของชิ้นงาน ซึ่งเป็นหลักการเดียวกันที่ใช้กับเครื่องมือตัดและสว่าน จะช่วยให้การสึกหรอของขอบคาดเดาได้ในเหล็กกล้าไร้สนิม ไทเทเนียม และเหล็กแข็ง
- ช่วงพิทช์และรูปทรงเกลียว ยืนยันช่วงพิทช์ที่อนุญาตและมาตรฐานเกลียวของเครื่องมือตัดสำหรับทุกขนาดที่จะถูกขอให้ผลิต การใช้เส้นผ่านศูนย์กลางระบุร่วมกันไม่ได้ทำให้พิทช์สองแบบสามารถใช้แทนกันได้
- ระยะเข้าถึงและช่องว่างคอ รูลึกหรือรูบอดต้องการความยาวร่องและช่องว่างคอที่เพียงพอ เพื่อให้เกลียวสามารถถูกตัดได้ตามความลึกโดยไม่ให้ก้านหรือที่จับรบกวน
- รูขั้นต่ำ เครื่องมือตัดและคอของมันต้องพอดีกับรูที่เล็กที่สุดในรายการงาน
- ความสามารถของเครื่องจักร การเชื่อมโยงแบบเกลียวที่เชื่อถือได้และความแข็งแรงที่เพียงพอเป็นข้อกำหนดเบื้องต้น ยืนยันโปรแกรมและการตั้งค่าก่อนที่จะเริ่มการผลิต
การทำงานร่วมกับผู้ผลิตที่ผลิตเครื่องมือทำเกลียวคาร์ไบด์แข็งภายในบริษัทจะทำให้วงจรนี้สั้นลง Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.) ผู้ผลิตเครื่องมือตัดคาร์ไบด์แข็งซึ่งมีฐานที่เมืองฉางโจว ประเทศจีน ผลิตเครื่องมือตัด เครื่องเจาะ เครื่องรีมเมอร์ เครื่องกัดเกลียว และเครื่องมือขึ้นรูปที่ไม่ได้มาตรฐานสำหรับงานยานยนต์ อากาศยาน และระบบอัตโนมัติของเครื่องจักร และสามารถจัดหาเครื่องกัดเกลียวที่เข้ากันได้กับวัสดุและมาตรฐานเกลียวเฉพาะ รวมถึงเครื่องมือขึ้นรูปที่ขนาดในแคตตาล็อกไม่พอดี
คำถามที่พบบ่อย
เครื่องกัดเกลียวสามารถแทนที่ต๊าปในกระบวนการที่มีอยู่ได้หรือไม่?
ในทางเทคนิคแล้วได้สำหรับงานซีเอ็นซีส่วนใหญ่ แต่คำถามที่ดีกว่าคือ มันเพิ่มมูลค่าหรือไม่ หากการต๊าปปัจจุบันมีความเสถียร รวดเร็ว และไม่มีปัญหา ให้ใช้ต่อไป เปลี่ยนไปใช้การกัดเกลียวเมื่อการควบคุมขนาด ความเสี่ยงในการหัก ความลึกของเกลียว หรือความยากของวัสดุกำลังทำให้สูญเสียเวลาหรือเงิน
เครื่องกัดเกลียวต้องใช้รูเจาะล่วงหน้าหรือไม่?
การกัดเกลียวมาตรฐานตัดเข้าไปในรูที่มีอยู่แล้ว ดังนั้นรูจะถูกเจาะก่อน เครื่องมือเฉพาะบางชนิดสามารถเจาะ ทำเกลียว และขลิบได้ในขั้นตอนเดียว แต่สำหรับงานส่วนใหญ่ รูล่วงหน้าที่มีขนาดถูกต้องยังคงเป็นส่วนหนึ่งของกระบวนการ
การกัดเกลียวสามารถใช้กับเกลียวขนาดเล็กได้หรือไม่?
สามารถทำได้หากระมัดระวัง: เครื่องมือกัดเกลียวขนาดเล็กมากจะเปราะบางและยอมรับความคลาดเคลื่อนของการหมุนน้อยกว่า สำหรับเส้นผ่านศูนย์กลางเล็กในวัสดุที่ตัดง่าย การต๊าปมักจะยังคงเป็นตัวเลือกที่มั่นคงกว่า
วิธีใดสร้างเกลียวที่ดีกว่า?
โดยทั่วไปการกัดเกลียวจะสร้างพื้นผิวที่สะอาดกว่าและให้การควบคุมเส้นผ่านศูนย์กลางพิทช์โดยตรงผ่านการปรับค่าชดเชย ต๊าปที่คมและถูกใช้อย่างถูกต้องในวัสดุที่เหมาะสมก็สร้างเกลียวที่ดีเช่นกัน ความแตกต่างคือ คุณภาพของการกัดสามารถแก้ไขได้ที่เครื่องจักร ในขณะที่คุณภาพของการต๊าปขึ้นอยู่กับสภาวะที่ตั้งไว้ก่อนการหมุนครั้งแรก


