เครื่องมือการกัด CNC แบบความแม่นยำสูง: คู่มือภาคปฏิบัติเกี่ยวกับประเภท การเลือก และความแม่นยำในการตัดเฉือน
News Details
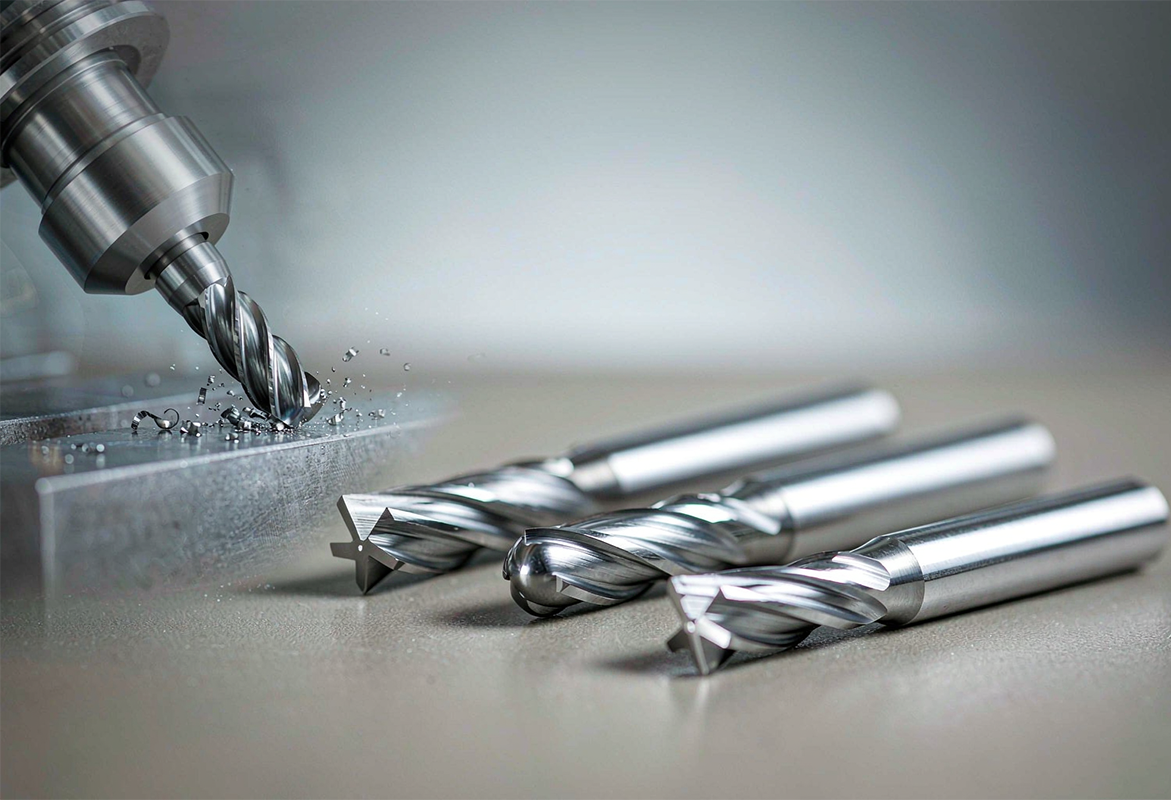
เครื่องมือกัดซีเอ็นซีความแม่นยำคืออะไร?
เครื่องมือกัดซีเอ็นซีความแม่นยำคือเครื่องมือตัดแบบหมุน ที่ใช้กับเครื่องกัดที่ควบคุมด้วยคอมพิวเตอร์ เพื่อกำจัดวัสดุออกจากชิ้นงาน ด้วยความแม่นยำที่ควบคุมได้และทำซ้ำได้ ได้แก่ เอ็นดีมิลล์คาร์ไบด์ทึบ, บอลโนสคัตเตอร์, คอร์เนอร์เรเดียสคัตเตอร์, เอ็นดีมิลล์แบบหยาบและแบบละเอียด, และเฟสมิลลิ่งคัตเตอร์ โดยแต่ละแบบมีรูปทรงสำหรับงานตัดที่แตกต่างกัน สิ่งที่แยกความแตกต่างระหว่างเครื่องมือความแม่นยำกับเครื่องมืออเนกประสงค์ ไม่ใช่คุณสมบัติเดียว แต่เป็นการผสมผสานระหว่างคุณภาพของวัสดุฐาน (substrate), เรขาคณิต, การเคลือบ และพารามิเตอร์การตัดที่ใช้
สำหรับผู้ซื้อระหว่างประเทศ คำถามที่ใช้งานจริงนั้นสอดคล้องกันเสมอ: คัตเตอร์ประเภทใดเหมาะกับรูปทรงชิ้นงาน, วัสดุฐานและการเคลือบแบบใดที่เข้ากันได้กับวัสดุชิ้นงาน, ความคลาดเคลื่อนและผิวสำเร็จเท่าใดที่สามารถทำได้จริง, และจำนวนฟันใบมีดกับระยะยื่นของเครื่องมือส่งผลต่อความเสถียรอย่างไร บทความนี้จะตอบคำถามเหล่านั้นทีละข้อ โดยใช้แนวปฏิบัติงานกัดที่เป็นที่ยอมรับอย่างกว้างขวาง แทนที่จะเป็นการกล่าวอ้างทางการตลาด
ประเภทของคัตเตอร์กัด CNC และการใช้งาน
กลุ่มคัตเตอร์แต่ละกลุ่มแก้ปัญหางานกัดที่แตกต่างกัน และการจับคู่กลุ่มกับงานเป็นการตัดสินใจเลือกใช้ขั้นแรก
- เอ็นดีมิลล์หน้าตัดเหลี่ยมมีปลายตัดแบนพร้อมมุมฉาก 90 องศาที่แหลมคม เป็นกลุ่มเครื่องมือที่หลากหลายที่สุด และใช้สำหรับการเซล็อต, การกัดด้านข้าง, การกัดพ็อกเก็ต และการกัดอเนกประสงค์ที่ต้องการมุมที่สะอาด
- เอ็นดีมิลล์บอลโนสมีปลายตัดที่มนกลม เป็นตัวเลือกมาตรฐานสำหรับการทำคอนทัวร์ 3 มิติ, งานแม่พิมพ์และไดคัท, รัศมีโค้ง และพื้นผิวโค้งซับซ้อน ซึ่งการสัมผัสแบบจุดจะทำให้การเปลี่ยนผ่านราบรื่นยิ่งขึ้น
- เอ็นดีมิลล์คอร์เนอร์เรเดียสรวมปลายแบนเข้ากับรัศมีเล็กๆ ที่มุม รัศมีจะกระจายแรงตัดไปยังพื้นที่กว้างขึ้น ทำให้คัตเตอร์เหล่านี้ทนต่อการบิ่นและใช้งานได้นานกว่าเอ็นดีมิลล์หน้าตัดเหลี่ยมในการตัดหนักและการผลิตรันยาว
- เอ็นดีมิลล์หยาบใช้ขอบตัดแบบซีเรท (ฟันปลา) เพื่อทำเศษเป็นชิ้นเล็กๆ ช่วยกำจัดวัสดุจำนวนมากได้อย่างรวดเร็วด้วยแรงตัดที่ลดลง และเตรียมชิ้นงานสำหรับการตัดขั้นละเอียด
- เอ็นดีมิลล์ละเอียดให้ความสำคัญกับคุณภาพผิวและความแม่นยำของมิติ โดยทั่วไปจะมีขอบที่ราบรื่นกว่าและจำนวนฟันใบมีดที่มากกว่า ใช้ในการกัดรอบสุดท้าย
- เฟสมิลลิ่งคัตเตอร์ครอบคลุมเส้นผ่านศูนย์กลางกว้างด้วยหลายขอบตัด และสามารถกัดพื้นผิวเรียบขนาดใหญ่ได้อย่างมีประสิทธิภาพ เช่น การกัดผิวหน้าของแผ่นหรือฐานอ้างอิงของตัวเรือนก่อนทำงานกัดต่อไป
ข้อผิดพลาดในการเลือกใช้ที่พบบ่อยคือการเลือกตามเส้นผ่านศูนย์กลางเพียงอย่างเดียว เส้นผ่านศูนย์กลางมีความสำคัญ แต่จำนวนฟันใบมีด, ความยาวของฟันใบมีด, เรขาคณิตของมุม และการเคลือบ จะกำหนดว่าเครื่องมือนั้นสามารถทำงานได้จริงในการใช้งานที่ตั้งใจไว้หรือไม่
เอ็นดีมิลล์คาร์ไบด์สำหรับการกัดซีเอ็นซี: คาร์ไบด์เทียบกับ HSS
การตัดสินใจเลือกวัสดุฐานโดยส่วนใหญ่จะเป็นเรื่องของคาร์ไบด์ทึบเทียบกับเหล็กความเร็วสูง (HSS) คาร์ไบด์ทึบ ซึ่งผ่านการเผาพลวัตจากเม็ดคาร์ไบด์ทังสเตนด้วยสารยึดเกาะโคบอลต์ มีความแข็งและความต้านทานการดัดสูงกว่า HSS อย่างมาก ความต้านทานการดัดที่สูงขึ้นจะช่วยลาดการเบนของเครื่องมือ ซึ่งช่วยสนับสนุนความแม่นยำของมิติที่คับแคบและผนังที่ตรงกว่าได้โดยตรง คาร์ไบด์ยังทนต่อความเร็วในการตัดที่สูงขึ้นมาก ซึ่งช่วยลดเวลาไซเคิลในการกัดเพื่อการผลิต
| คุณสมบัติ | เหล็กความเร็วสูง (HSS) | คาร์ไบด์ทึบ |
|---|---|---|
| ความแข็ง | ต่ำกว่า; อ่อนตัวที่อุณหภูมิการตัดสูง | สูงกว่ามาก; คงความคมของใบมีดที่ความเร็วสูง |
| ความต้านทานการดัด | ต่ำกว่า; ความเสี่ยงต่อการเบนและการสั่นสะเทือนมากกว่า | ต้านทานการดัดสูงประมาณสามเท่า; การเบนน้อยลง |
| ความเหนียว | สูงกว่า; ทนต่อการสั่นสะเทือนและการตัดแบบขาดตอน | ต่ำกว่า; เปราะมากกว่า ต้องมีการยึดจับที่เสถียร |
| การใช้งานที่ดีที่สุด | วัสดุอ่อน, ต้นแบบ, การผลิตรันสั้น, เครื่องจักรที่ไม่ค่อยแข็งแรง | วัสดุแข็ง, การกัดความเร็วสูง, การผลิตที่ต้องการความแม่นยำ |
| การลับคมใหม่ | ง่ายและมีต้นทุนต่ำ | เป็นไปได้; การลับคมใหม่และการเคลือบใหม่มีต้นทุนสูงกว่า |
คาร์ไบด์มีต้นทุนต่อเครื่องมือสูงกว่า HSS แต่ในการกัดปริมาณมากหรือกับวัสดุแข็ง อายุการใช้งานเครื่องมือที่ยาวนานขึ้นและความเร็วในการตัดที่สูงขึ้นมักส่งผลให้ต้นทุนต่อชิ้นต่ำลง HSS ยังคงเป็นตัวเลือกที่สมเหตุสมผลสำหรับวัสดุอ่อน, การผลิตรันสั้น และเครื่องจักรที่ไม่ค่อยแข็งแรง
การเลือกการเคลือบเอ็นดีมิลล์: TiAlN, AlTiN, DLC และอื่นๆ
การเคลือบเป็นชั้นแข็งบางๆ ที่ใช้กระบวนการ PVD หรือ CVD จะเพิ่มความแข็งของผิว, ลดแรงเสียดทาน และปกป้องวัสดุฐานจากความร้อนที่เกิดจากการตัด ซึ่งช่วยยืดอายุการใช้งานเครื่องมือและรักษาเสถียรภาพของประสิทธิภาพที่ความเร็วสูงขึ้น
- TiN (ไทเทเนียมไนไตรด์)เป็นการเคลือบอเนกประสงค์สำหรับวัสดุที่มีธาตุเหล็ก โดยมีความทนความร้อนในระดับปานกลาง
- TiAlN และ AlTiNสร้างชั้นป้องกันอะลูมิเนียมออกไซด์ที่อุณหภูมิสูงขึ้น ทำให้เป็นตัวเลือกทั่วไปสำหรับเหล็กคาร์บอน, เหล็กอัลลอย, สเตนเลส และเหล็กผ่านการชุบแข็ง ที่ความเร็วปานกลางและความเร็วสูง
- AlCrN และ TiSiNเหมาะสำหรับสเตนเลสและอัลลอยทนความร้อนสูง เช่น Inconel และไทเทเนียม ซึ่งมีความร้อนและการสึกหรอสูง
- การเคลือบ ZrN และ DLC, และเครื่องมือที่ไม่เคลือบแต่มีร่องใบมีดขัดกระจก, เป็นตัวเลือกที่เหมาะสมสำหรับอะลูมิเนียมและอัลลอยที่ไม่ใช่เหล็กอื่นๆ เนื่องจากแรงเสียดทานต่ำจะช่วยยับยั้งการเกิดคราบสะสมบนขอบตัด
ข้อควรระวังสองประการมีความสำคัญในทางปฏิบัติ ประการแรก การเคลือบที่มีอะลูมิเนียม เช่น TiAlN และ AlTiN จะทำปฏิกิริยาทางเคมีกับชิ้นงานอะลูมิเนียม ทำให้เศษเชื่อมติดกับขอบตัด ดังนั้นต้องไม่ใช้กับอัลลอยที่ไม่ใช่เหล็ก ประการที่สอง การเคลือบไม่สามารถชดเชยวัสดุฐานที่อ่อนแอ, ความต้านทานการดัดที่ไม่เพียงพอ หรือพารามิเตอร์การตัดที่ไม่ถูกต้องได้; การเคลือบจะช่วยขยายประสิทธิภาพก็ต่อเมื่อสภาพพื้นฐานถูกต้อง
ความคลาดเคลื่อนและผิวสำเร็จของการกัด CNC
การกัดซีเอ็นซีมาตรฐานบนอุปกรณ์ที่ได้รับการบำรุงรักษาอย่างดี โดยทั่วไปจะรักษาความคลาดเคลื่อนของมิติในช่วงประมาณ ±0.05 มม. ถึง ±0.13 มม. ความคลาดเคลื่อนที่คับแคบกว่า ซึ่งโดยทั่วไปอยู่ที่ประมาณ ±0.01 มม. สามารถทำได้ด้วยอุปกรณ์กัดความแม่นยำมาตรฐานเมื่อการควบคุมกระบวนการเข้มงวด: การยึดจับชิ้นงานที่เสถียร, ระยะยื่นของเครื่องมือน้อยที่สุด, พารามิเตอร์การตัดที่ควบคุมได้ และการจัดการการสึกหรอของเครื่องมือที่สม่ำเสมอ ผลลัพธ์ความแม่นยำสูงพิเศษที่ต่ำกว่าช่วงดังกล่าวต้องใช้อุปกรณ์และสภาพแวดล้อมเฉพาะทาง
ผิวสำเร็จเป็นไปตามตรรกะเดียวกัน ภายใต้พารามิเตอร์ที่เหมาะสม พื้นผิวที่ผ่านการกัดด้วยความแม่นยำสามารถเข้าถึง Ra 0.8 μm หรือดีกว่าได้โดยตรงจากกระบวนการตัด ซึ่งช่วยลดหรือกำจัดการขัดผิวรองลงมา ปัจจัยสำคัญ ได้แก่ อัตราป้อนต่อฟัน, ระยะก้าว, เรขาคณิตของเครื่องมือ, แรงเสียดทานจากการเคลือบ และกลยุทธ์การใช้น้ำหล่อเย็น ความเร็วในการตัดที่มากเกินไปหรือระยะยื่นของเครื่องมือที่มากเกินไปจะทำให้เกิดการสั่นสะเทือนและความร้อน ซึ่งทั้งสองอย่างจะลดทั้งความแม่นยำและผิวสำเร็จ
ผู้ซื้อควรหลีกเลี่ยงการกำหนดสเปกที่เข้มงวดเกินไปด้วย ความคลาดเคลื่อนที่เข้มงวดโดยทั่วไปสำหรับคุณสมบัติที่ไม่ทำงานจะเพิ่มเวลาไซเคิลโดยไม่ช่วยปรับปรุงสมรรถนะการประกอบ; การเรียกใช้ความคลาดเคลื่อนที่เข้มงวดควรสงวนไว้สำหรับรูที่ใช้งาน, พื้นผิวซีล และคุณสมบัติที่ใช้จับคู่กัน
คู่มือจำนวนฟันใบมีดของเอ็นดีมิลล์
จำนวนฟันใบมีดควบคุมสมดุลระหว่างพื้นที่เก็บเศษและความหนาแน่นของขอบตัด
- คัตเตอร์สองฟันใบมีดมีร่องเก็บเศษขนาดใหญ่ เหมาะสำหรับอะลูมิเนียมและวัสดุอ่อนที่เหนียวหนืดอื่นๆ ซึ่งการระบายเศษมีความสำคัญ
- คัตเตอร์สามฟันใบมีดสร้างสมดุลระหว่างการกำจัดวัสดุที่เร็วขึ้นกับผิวสำเร็จที่ดีขึ้น และเป็นตัวเลือกกลางที่ยืดหยุ่นสำหรับงานกัดอะลูมิเนียม
- คัตเตอร์สี่ฟันใบมีดขึ้นไปให้ขอบตัดมากขึ้นและความต้านทานการดัดของแกนกลางที่มากขึ้น เหมาะสำหรับเหล็กและอัลลอยที่แข็งกว่า และจำนวนฟันใบมีดที่สูงเป็นที่นิยมในการกัดรอบละเอียดที่ภาระของเศษเบาและคุณภาพผิวมีความสำคัญที่สุด
มุมเกลียวทำงานร่วมกับจำนวนฟันใบมีด: มุมเกลียวที่สูงขึ้นประมาณ 35–45 องศาช่วยปรับปรุงการระบายเศษในวัสดุอ่อน ในขณะที่มุมที่ต่ำลงประมาณ 10–30 องศาช่วยลดการสั่นสะเทือนในวัสดุแข็ง
เอ็นดีมิลล์แบบหยาบเทียบกับแบบละเอียด
การกัดหยาบและการกัดละเอียดเป็นงานที่แตกต่างกัน และการใช้คัตเตอร์เดียวสำหรับทั้งสองงานมักส่งผลให้ผลลัพธ์ของทั้งสองอย่างด้อยลง เอ็นดีมิลล์หยาบจะกำจัดเศษวัสดุส่วนใหญ่อย่างรวดเร็วด้วยขอบตัดแบบฟันปลาและแรงตัดที่ลดลง เหลือระยะเผื่อเล็กๆ สม่ำเสมอสำหรับการกัดรอบถัดไป ผลลัพธ์ของมันคือความเร็ว ไม่ใช่คุณภาพผิว เอ็นดีมิลล์ละเอียดจะทำการตัดเบาๆ เพื่อไปถึงขนาดสุดท้ายและผิวสำเร็จที่ต้องการ โดยใช้จำนวนฟันใบมีดที่สูงขึ้นและเรขาคณิตที่ราบรื่นยิ่งขึ้น
การแยกทั้งสองขั้นตอนออกจากกันยังช่วยปกป้องความแม่นยำด้วย เครื่องมือตัดละเอียดที่เริ่มต้นในชิ้นงานที่หนักจะสึกหรอไม่สม่ำเสมอ และการสึกของเครื่องมือจะเปลี่ยนเรขาคณิตการตัดจริง ซึ่งปรากฏเป็นการเบี่ยงเบนของมิติในชุดผลิตภัณฑ์เดียวกัน การวางแผนการกัดหยาบและกัดละเอียดเป็นงานแยกกันด้วยเครื่องมือเฉพาะช่วยให้การกัดรอบสุดท้ายเป็นไปอย่างคาดเดาได้
การเลือกคัตเตอร์กัดตามวัสดุชิ้นงาน
วัสดุชิ้นงานกำหนดเรขาคณิต, วัสดุฐาน และการเคลือบพร้อมกัน
- อะลูมิเนียมและอัลลอยที่ไม่ใช่เหล็ก: ขอบตัดแหลมคม, ผิวที่ขัดเงาหรือไม่ทำปฏิกิริยา และเรขาคณิตสองหรือสามฟันใบมีดสำหรับการระบายเศษ หลีกเลี่ยงการเคลือบ TiAlN และ AlTiN
- เหล็กคาร์บอนและเหล็กอัลลอย: คาร์ไบด์ทึบเคลือบ โดยทั่วไปคือ TiAlN หรือ AlTiN พร้อมฟันใบมีดสี่ขึ้นไปและเรขาคณิตขอบตัดที่แข็งแรง
- สเตนเลส: เรขาคณิตคาร์ไบด์ที่เหนียวพร้อมการเคลือบทนความร้อน เช่น AlCrN หรือ AlTiN, ความเร็วปานกลาง และการควบคุมความร้อนที่เชื่อถือได้เพื่อต้านทานการแข็งตัวจากการทำงานและการเกิดคราบสะสมบนขอบตัด
- ไทเทเนียมและอัลลอยทนความร้อนสูง: การยึดจับที่แข็งแรง, การเคลือบทนความร้อน เช่น AlCrN หรือ TiSiN, ความเร็วในการตัดต่ำ และการควบคุมภาระเศษอย่างระมัดระวัง
- เหล็กผ่านการชุบแข็ง: วัสดุฐานคาร์ไบด์ที่มีความแข็งสูงพร้อมการเคลือบประเภท TiAlN หรือ TiSiN และการยึดจับที่เสถียรและมีการสั่นสะเทือนต่ำ
การตรวจสอบทางปฏิบัติก่อนซื้อคือการยืนยันสี่รายการ: วัสดุ, งาน, เรขาคณิตที่ต้องการ และข้อกำหนดผิวสำเร็จ จากนั้นจับคู่จำนวนฟันใบมีด, การเคลือบ, วัสดุฐาน และระยะยื่นของเครื่องมือให้เข้ากับรายการเหล่านั้น เมื่อเกี่ยวข้องกับผนังบางหรือความคลาดเคลื่อนที่คับแคบ ให้จัดลำดับความสำคัญของความต้านทานการดัดมากกว่าความเร็วในการตัดสูงสุด
ประเด็นสำคัญสำหรับผู้ซื้อเครื่องมือกัด CNC ความแม่นยำ
ความแม่นยำในการกัดซีเอ็นซีมาจากการตัดสินใจที่สอดคล้องกัน ไม่ใช่จากข้อกำหนดเดียว: กลุ่มคัตเตอร์ที่เหมาะสมสำหรับงาน, วัสดุฐานและการเคลือบที่เหมาะสมสำหรับวัสดุ, จำนวนฟันใบมีดที่เหมาะกับภาระของเศษ และพารามิเตอร์การตัดและการยึดจับที่ช่วยควบคุมการเบนและความร้อน ผู้ซื้อที่กำหนดวัสดุ, งาน, เรขาคณิต และข้อกำหนดผิวสำเร็จก่อน สามารถเปรียบเทียบซัพพลายเออร์ได้ว่าแต่ละเครื่องมือตอบสนองข้อกำหนดเหล่านั้นได้ดีเพียงใด แทนที่จะเป็นเพียงราคา
สำหรับผู้ซื้อที่ขอคำแนะนำจากซัพพลายเออร์เครื่องมือ คำขอที่มีประโยชน์ที่สุด ได้แก่ วัสดุชิ้นงาน, งานกัด และความคลาดเคลื่อนหรือผิวสำเร็จที่เป้าหมาย พร้อมข้อมูลความต้านทานการดัดของเครื่องจักร ด้วยข้อมูลเหล่านี้ ซัพพลายเออร์สามารถจับคู่วัสดุฐาน, การเคลือบ, จำนวนฟันใบมีด และระยะยื่นของเครื่องมือกับการใช้งานจริงได้ แทนที่จะเสนอราคาเพียงขนาด


