ผู้ผลิตเครื่องมือตัดคาร์ไบด์: เกรด ขั้นตอนการผลิต และการประเมินซัพพลายเออร์
News Details
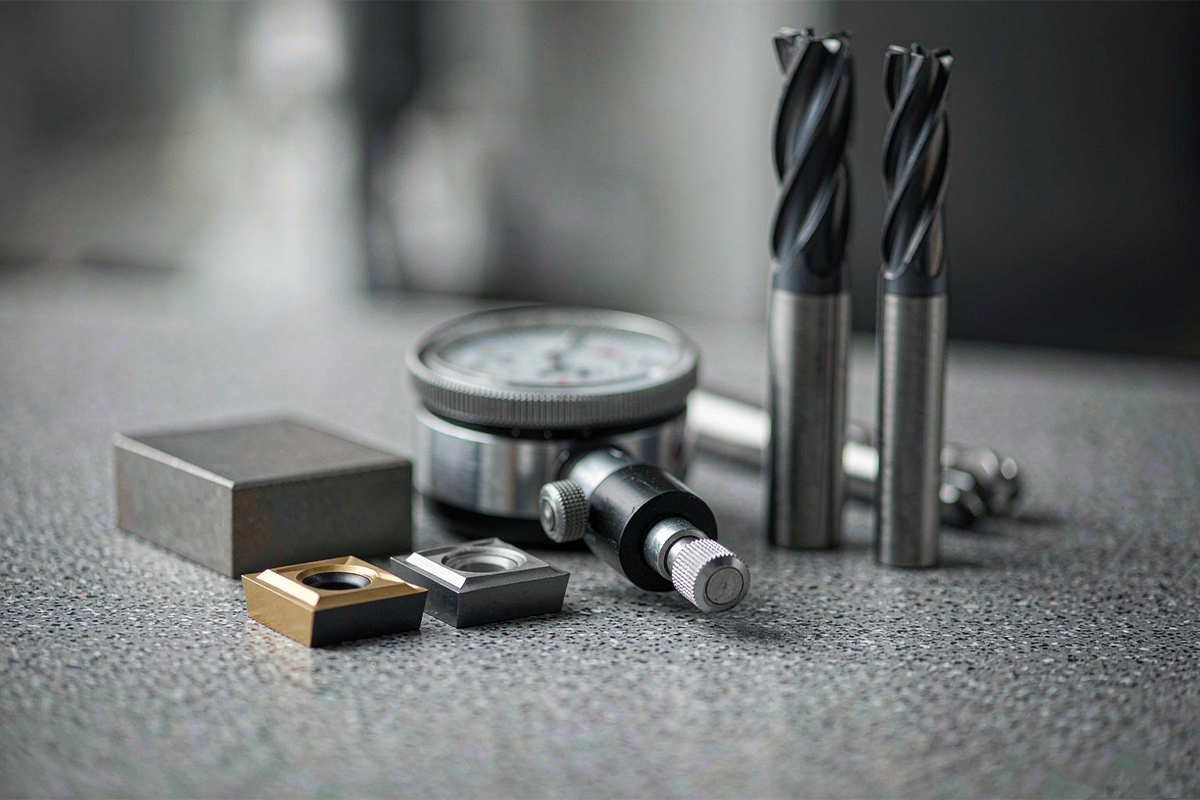
ผู้ผลิตเครื่องมือตัดคาร์ไบด์ทำอะไรจริงๆ
ผู้ผลิตเครื่องมือตัดคาร์ไบด์เปลี่ยนผงทังสเตนคาร์ไบด์ให้เป็นเครื่องมือตัดสำเร็จรูป: เอ็นด์มิลล์ ดอกสว่าน ดอกรีมเมอร์ ใบมีด และเครื่องมือรูปแบบพิเศษที่ใช้ในงานโลหะ การทำแม่พิมพ์ ยานยนต์ และเครื่องจักรการบินและอวกาศ เบื้องหลังคำอธิบายที่เรียบง่ายนั้นคือความสามารถที่แตกต่างกันสองประการ ประการแรกคือโลหะวิทยาผง — การผสมผง การกด และการเผาเพื่อสร้างพื้นผิวคาร์ไบด์ ผง ประการที่สองคือการสร้างเครื่องมือความแม่นยำ — การเจียรร่องและคมตัด การเคลือบผิว และการตรวจสอบรูปทรงในระดับความทนของไมครอน
ความเข้าใจความสามารถเหล่านี้มีความสำคัญต่อผู้ซื้อ เนื่องจากไม่ใช่ทุกซัพพลายเออร์ที่ดำเนินการทุกขั้นตอนภายในองค์กร ผู้ผลิตบางรายซื้อแท่งเปล่าที่เผาแล้วและเน้นการเจียรและการเคลือบผิว คนอื่นๆ ควบคุมเส้นทางทั้งหมดตั้งแต่ผงจนถึงขอบสำเร็จรูป ทั้งสองรูปแบบไม่ได้ดีกว่าโดยอัตโนมัติ แต่การแบ่งความรับผิดชอบจะเป็นตัวกำหนดว่าใครจะตอบเมื่อล็อตล้มเหลว และนั่นคือสิ่งที่บทความนี้ช่วยให้ผู้ซื้อประเมินได้
เครื่องมือตัดคาร์ไบด์ผลิตขึ้นได้อย่างไร
เส้นทางการผลิตเป็นกระบวนการโลหะวิทยาผงที่จัดตั้งขึ้นอย่างดีซึ่งมี 5 ขั้นตอน
- การเตรียมผง ผงทังสเตนคาร์ไบด์ (WC) ถูกผสมกับผงตัวประสานโคบอลต์ (Co) และสำหรับเกรดบางเกรด ให้เติมคาร์ไบด์อื่นๆ ในปริมาณเล็กน้อย ส่วนผสมจะผสมเปียกในโรงสีบอลเพื่อการกระจายตัวที่สม่ำเสมอ จากนั้นจึงพ่นให้แห้งเป็นเม็ดที่ไหลอิสระ
- การกด ผงเม็ดจะถูกกดให้เป็นรูปทรงโดยการกดแม่พิมพ์หรือการกดไโซสแตติก ในขั้นตอนนี้ คอมแพกต์จะเปราะบาง — มักจะเปรียบเทียบกับชอล์ก — และเรียกว่าคอมแพกต์สีเขียว
- การเผา ชิ้นส่วนอัดถูกเผาในสุญญากาศหรือเตาเผาไอโซสแตติกด้วยความร้อน (HIP) โดยทั่วไปที่อุณหภูมิประมาณ 1350–1500 °C โคบอลต์จะหลอมและยึดติดกับเม็ด WC และชิ้นส่วนจะหดตัวประมาณ 18–20% ในมิติเชิงเส้น ดังนั้นการควบคุมการหดตัวจึงเป็นสิ่งสำคัญต่อความแม่นยำของมิติ
- การบด ชิ้นงานที่เผาแล้ว ซึ่งตอนนี้แข็งเกือบเท่าเพชร ถูกเจียรบนเครื่องเจียรเครื่องมือ CNC หลายแกนด้วยล้อเพชร เรขาคณิตของร่อง ค่ามุมคมตัด ค่ามุมหลัง และการวิ่งเบี่ยงเบนจะถูกกำหนดที่นี่ โดยทั่วไปเส้นผ่านศูนย์กลางด้ามจับจะถูกเจียรให้อยู่ในระดับความคลาดเคลื่อน h5 หรือ h6
- การเคลือบผิวและการเตรียมขอบ การเคลือบผิว PVD บางๆ ซึ่งโดยทั่วไปจะหนาไม่กี่ไมครอน จะถูกนำไปใช้หลังการขัดขอบหรือการเตรียมขอบอื่นๆ เพื่อเพิ่มความแข็ง ทนความร้อน และประสิทธิภาพการป้องกันการยึดติด
แต่ละขั้นตอนเพิ่มมูลค่า และแต่ละขั้นตอนสามารถนำไปสู่รูปแบบต่างๆ ได้ ผู้ซื้อที่ประเมินผู้ผลิตจึงไม่เพียงแต่ดูที่เครื่องมือขั้นสุดท้ายเท่านั้น แต่ยังดูว่ามีการควบคุมแต่ละขั้นตอนอย่างไร
เกรดทังสเตนคาร์ไบด์: ขนาดเม็ดและปริมาณโคบอลต์
ลักษณะประสิทธิภาพของเกรดคาร์ไบด์ถูกกำหนดโดยตัวแปรสองตัวเป็นหลัก: ปริมาณโคบอลต์และขนาดเม็ด WC โคบอลต์ให้ความเหนียว; WC ให้ความแข็งและความทนทานต่อการสึกหรอ ปริมาณโคบอลต์ที่ต่ำกว่าและเม็ดละเอียดจะทำให้ความแข็งและความทนทานต่อการสึกหรอเพิ่มขึ้น ปริมาณโคบอลต์ที่สูงขึ้นและเม็ดที่หยาบจะช่วยเพิ่มความทนทานต่อการบิ่นและแรงกระแทก
| คลาสเกรด | ขนาดเม็ด WC ทั่วไป | ปริมาณโคบอลต์ทั่วไป | ทิศทางการใช้งานทั่วไป |
|---|---|---|---|
| ละเอียด / ย่อยไมครอน | 0.4–0.8 μm | 8–12% | เหล็กทั่วไปและเหล็กหล่อ; คมตัดที่ละเอียดสำหรับงานตกแต่ง |
| ละเอียดพิเศษ | 0.2–0.4 μm | 8–10% | เหล็กผสม ความเร็วสูง ไทเทเนียม เครื่องมือไมโครเส้นผ่านศูนย์กลาง |
| โคบอลต์ที่อุดมไปด้วยความเหนียว | 0.8–1.0 μm | 12–15% | การตัดขาดหนัก การขัดหยาบ การตั้งค่าที่ไม่เสถียร |
การสุ่มตัวอย่างความแข็งบนเครื่องมือสำเร็จรูปโดยทั่วไปจะอยู่ในช่วง HRA 88–93 และการตรวจสอบด้วยโลหะวิทยาจะตรวจสอบรูพรุนและการกระจายตัวของเม็ด ผู้ซื้อไม่จำเป็นต้องเป็นนักโลหะวิทยา แต่การขอให้ซัพพลายเออร์ระบุขนาดเม็ด ปริมาณโคบอลต์ และการใช้งานที่ตั้งใจไว้สำหรับแต่ละเกรดนั้นเป็นคำขอที่สมเหตุสมผลและเปิดเผย
การตรวจสอบคุณภาพเครื่องมือคาร์ไบด์และการตรวจสอบย้อนกลับของชุด
คุณภาพในเครื่องมือคาร์ไบด์ได้รับการพิสูจน์จากการวัด ไม่ใช่จากรูปลักษณ์ โดยทั่วไประบบการตรวจสอบของผู้ผลิตที่มีความสามารถจะครอบคลุม:
- การควบคุมขาเข้าและระหว่างกระบวนการ — รายงานการทดสอบชุดสำหรับผงคาร์ไบด์หรือสต็อกแท่ง และการตรวจสอบกระบวนการของเงื่อนไขการกดและการเผา
- การตรวจสอบเรขาคณิต — ไมโครมิเตอร์เลเซอร์และการตรวจสอบด้วยแสงอัตโนมัติเปรียบเทียบเส้นผ่านศูนย์กลางการตัด ค่ามุมคมตัด ค่ามุมหลัง และค่ามุมเกลียวตามข้อกำหนดที่ได้รับการอนุมัติ; ไมโครมิเตอร์แบบแมนนวลอย่างเดียวไม่สามารถตรวจสอบเรขาคณิตเกลียวตัวแปรได้
- การควบคุมการวิ่งเบี่ยงเบน — การวิ่งเบี่ยงเบนของดัชนีทั้งหมดส่งผลต่อวิธีการแบ่งปันภาระการตัดระหว่างร่อง; การวิ่งเบี่ยงเบนที่มากเกินไปจะทำให้น้ำหนักรวมอยู่ที่ขอบเดียวและจะทำให้อายุการใช้งานของเครื่องมือลดลงอย่างรวดเร็ว
- การตรวจสอบการเคลือบ — การตรวจสอบความหนาและการยึดติดของสารเคลือบ เนื่องจากพารามิเตอร์ของสารเคลือบส่งผลต่อความแหลมคมของขอบ รวมถึงอายุการใช้งาน
- เอกสารประกอบ — รายงานการตรวจสอบชิ้นส่วนแรกสำหรับเครื่องมือใหม่หรือเครื่องมือที่กำหนดเอง ใบรับรองคุณภาพระดับชุดสำหรับการผลิตซ้ำ และบันทึกที่ช่วยให้สามารถตรวจสอบย้อนกลับชุดการผลิตได้
ข้อควรระวังเกี่ยวกับใบรับรอง: ใบรับรอง ISO 9001 รับรองระบบการจัดการคุณภาพที่มีโครงสร้าง โดยไม่รับประกันว่าข้อบกพร่องจะเป็นศูนย์ในชุดเฉพาะ ซึ่งเป็นเหตุผลว่าทำไมบันทึกการตรวจสอบระดับผลิตภัณฑ์จึงมีความสำคัญพอๆ กับการรับรองระดับระบบ
เครื่องมือคาร์ไบด์ที่กำหนดเองสำหรับการใช้งาน OEM
แคตตาล็อกมาตรฐานไม่สามารถครอบคลุมทุกฟีเจอร์ของส่วนประกอบได้ โพรงลึก โปรไฟล์แบบขั้นบันได การดำเนินการรวมกัน และรัศมีที่ไม่ได้มาตรฐานมักรับประกันเครื่องมือที่กำหนดเองหรือดัดแปลง และนี่คือจุดที่ความสามารถด้านวิศวกรรมของผู้ผลิตแสดงออกมา
กระบวนการที่กำหนดเองอย่างมีระเบียบจะดำเนินการตามขั้นตอนต่างๆ: การตรวจสอบภาพวาด ซึ่งเป็นวัสดุ รูปทรง จุดอ้างอิง ความคลาดเคลื่อน และจุดตรวจสอบที่สำคัญจะถูกตัดสินใจ; การอนุมัติตัวอย่าง พร้อมบันทึกการวัดและการทดลองเครื่องจักรตัวแทน คำสั่งซื้อทดลอง ซึ่งจะตรวจสอบความสามารถในการทำซ้ำมากกว่าชิ้นงานตัวอย่างเดียว และการจัดหาซ้ำ โดยสั่งซื้อตามการแก้ไขภาพวาดที่แช่แข็งโดยมีการแจ้งเตือนการเปลี่ยนแปลงที่ตกลงล่วงหน้า ผู้ซื้อควรชี้แจงว่าใครเป็นเจ้าของการตัดสินใจเกี่ยวกับการออกแบบแต่ละแบบด้วย ผู้ซื้ออาจระบุชิ้นส่วนสำเร็จรูป ในขณะที่ผู้ผลิตเสนอรูปทรงการตัด และทั้งสองฝ่ายควรอนุมัติภาพวาดเครื่องมือขั้นสุดท้ายก่อนการผลิต
เกณฑ์การประเมินซัพพลายเออร์เครื่องมือตัดคาร์ไบด์
การรับรองคุณสมบัติของซัพพลายเออร์นั้นทำได้ง่ายกว่าเมื่อมีการประเมินอย่างเป็นระบบ จุดตรวจสอบด้านล่างนี้สะท้อนแนวทางปฏิบัติทั่วไปในการตรวจสอบแหล่งที่มา
| พื้นที่ประเมินผล | สิ่งที่ต้องตรวจสอบ | ทำไมมันถึงสำคัญ |
|---|---|---|
| การเป็นเจ้าของกระบวนการ | ซึ่งขั้นตอนอยู่ภายในองค์กร: การเจียร การเคลือบผิว การตรวจสอบขั้นสุดท้าย | ชี้แจงว่าใครเป็นผู้รับผิดชอบเมื่อชุดล้มเหลว |
| การควบคุมวัสดุ | ข้อกำหนดเกรดและรายงานการทดสอบชุดสำหรับชิ้นงานเปล่า | ชิ้นงานเปล่าที่ไม่สอดคล้องกันทำให้อายุการใช้งานของเครื่องมือไม่สามารถคาดเดาได้ |
| ความสามารถในการบด | อุปกรณ์เจียร CNC และการชดเชยการสึกหรอของล้อ | รักษาเรขาคณิตให้สม่ำเสมอตลอดการผลิต |
| การวัดทางอุปกรณ์ | การตรวจสอบด้วยแสงหรือเลเซอร์และการรายงานชุด | เปลี่ยนการอ้างสิทธิ์คุณภาพให้เป็นบันทึกที่ตรวจสอบได้ |
| ความน่าเชื่อถือของอุปทาน | เวลานำ ความจุส่วนเกิน ความสามารถในการสั่งซื้อซ้ำได้ | ปกป้องตารางการผลิตเมื่อความต้องการสูงสุด |
| การสนับสนุนแอปพลิเคชัน | การวิเคราะห์ความล้มเหลวและคำแนะนำพารามิเตอร์ | แก้ไขปัญหาการสึกหรอก่อนเวลาอันควรแทนที่จะกล่าวโทษการตั้งค่า |
การทดสอบเครื่องจักรที่มีการควบคุมยังคงเป็นหลักฐานที่แข็งแกร่งที่สุด กฎวัสดุ เครื่องจักร ตัวจับยึด และการวัดที่ตรึงไว้ ซึ่งบันทึกไว้ในเครื่องมือและล็อตต่างๆ หลายรายการ เผยให้เห็นถึงความสม่ำเสมอในลักษณะที่ตัวอย่างเดียวที่สมบูรณ์แบบทำไม่ได้
คาร์ไบด์ทึบแสงเทียบกับใบมีดคาร์ไบด์แบบดัชนีได้
ทั้งสองรูปแบบใช้ซีเมนต์คาร์ไบด์ แต่เหมาะกับงานต่างกัน ใบมีดแบบอินเด็กซ์เอเบิลคือปลายคมตัดที่สามารถเปลี่ยนได้ซึ่งยึดเข้ากับที่จับ เมื่อขอบสึกหรอ ใบมีดจะถูกหมุนหรือเปลี่ยน ซึ่งเหมาะกับเส้นผ่านศูนย์กลางที่ใหญ่กว่า การกลึง และการคว้านหน้าที่มีปริมาณมาก ซึ่งเศรษฐกิจของลำคอมีความสำคัญ เครื่องมือคาร์ไบด์ทึบแสงถูกเจียรจากชิ้นงานเปล่าชิ้นเดียว ให้ความแข็งแกร่งสูงขึ้น เหมาะกับเส้นผ่านศูนย์กลางที่เล็กกว่าและรูปทรงที่ซับซ้อน เช่น เอ็นด์มิลล์และดอกสว่าน และคมตัดที่คมและแม่นยำยิ่งขึ้นสำหรับงานตกแต่ง
การตัดสินใจเชิงปฏิบัติตามการดำเนินการ: การเปลี่ยนขอบความถี่และความแข็งแกร่งของตัวเครื่องมือเป็นสิ่งสำคัญ ในกรณีที่การใช้เครื่องมือแบบ indexable ดีกว่า ในกรณีที่มีความแม่นยำของรูปทรง เส้นผ่านศูนย์กลางขนาดเล็กหรือขอบตกแต่งที่คมชัดเป็นสิ่งสำคัญ คาร์ไบด์ทึบแสงจึงเป็นตัวเลือกที่ดีกว่า
ต้นทุนเครื่องมือคาร์ไบด์ต่อชิ้น
ราคาต่อหน่วยเป็นตัวเปรียบเทียบที่อ่อนแอสำหรับเครื่องมือคาร์ไบด์ เนื่องจากเครื่องมือที่มีอายุการใช้งานต่างกันจะให้ผลผลิตต่างกัน การตรวจสอบจุดคุ้มทุนอย่างง่ายจะช่วยได้: หากเครื่องมือ A ผลิตชิ้นงานที่ยอมรับได้จำนวนหนึ่ง เครื่องมือ B จะต้องใช้เวลานานขึ้นตามสัดส่วนของราคาที่สูงกว่า — อายุการใช้งานที่ต้องการจะเท่ากับอายุการใช้งานของเครื่องมือ A ที่คูณด้วยอัตราส่วนระหว่างราคาของเครื่องมือ B ต่อราคาของเครื่องมือ A ต่ำกว่าอายุการใช้งานคุ้มทุน เครื่องมือที่ถูกกว่าจะได้รับผลประโยชน์จากต้นทุนโดยตรง; มันสำคัญกว่านั้น เครื่องมือระดับพรีเมียมก็ทำเช่นเดียวกัน
ต้นทุนเครื่องมือโดยตรงยังคงเป็นเพียงส่วนหนึ่งของภาพ ภาระของเครื่องจักรต่อชิ้นงาน ความถี่ในการเปลี่ยนเครื่องมือ ความเสี่ยงของเศษซาก และเวลาหยุดทำงานที่เกิดจากความล้มเหลวที่ไม่สามารถคาดเดาได้ ทั้งหมดนี้อยู่ในการเปรียบเทียบ เครื่องมือที่มีราคาแพงกว่าเล็กน้อยแต่ทำงานได้ตามคาด มักจะช่วยลดต้นทุนรวมต่อชิ้นงานที่ดี แม้ว่าราคาซื้อจะสูงกว่าก็ตาม
ประเด็นสำคัญสำหรับผู้ซื้อ
ผู้ผลิตเครื่องมือตัดคาร์ไบด์ที่มีประสิทธิภาพถูกกำหนดโดยขั้นตอนกระบวนการที่มีการควบคุม ข้อกำหนดเกรดที่ระบุไว้ บันทึกการตรวจสอบที่ตรวจสอบยืนยันได้ และการจัดการงานที่กำหนดเองอย่างมีระเบียบวินัย ผู้ซื้อที่ถามว่ามีขั้นตอนใดบ้างที่ดำเนินการภายในองค์กร ขอเอกสารเกรดและล็อต และตรวจสอบความสามารถของเครื่องมือด้วยการทดลองที่มีการควบคุม จะรวบรวมหลักฐานที่จำเป็นในการเปรียบเทียบซัพพลายเออร์โดยพิจารณาจากต้นทุนรวมต่อชิ้นงานที่ดี แทนที่จะเป็นเพียงราคาต่อหน่วย


