กัดร่อง T ต้นกำเนิดที่กําหนดเอง: มิติ ลําดับการทํางาน และวิธีการสั่งซื้อให้เขียนภาพวาดได้อย่างไร
News Details
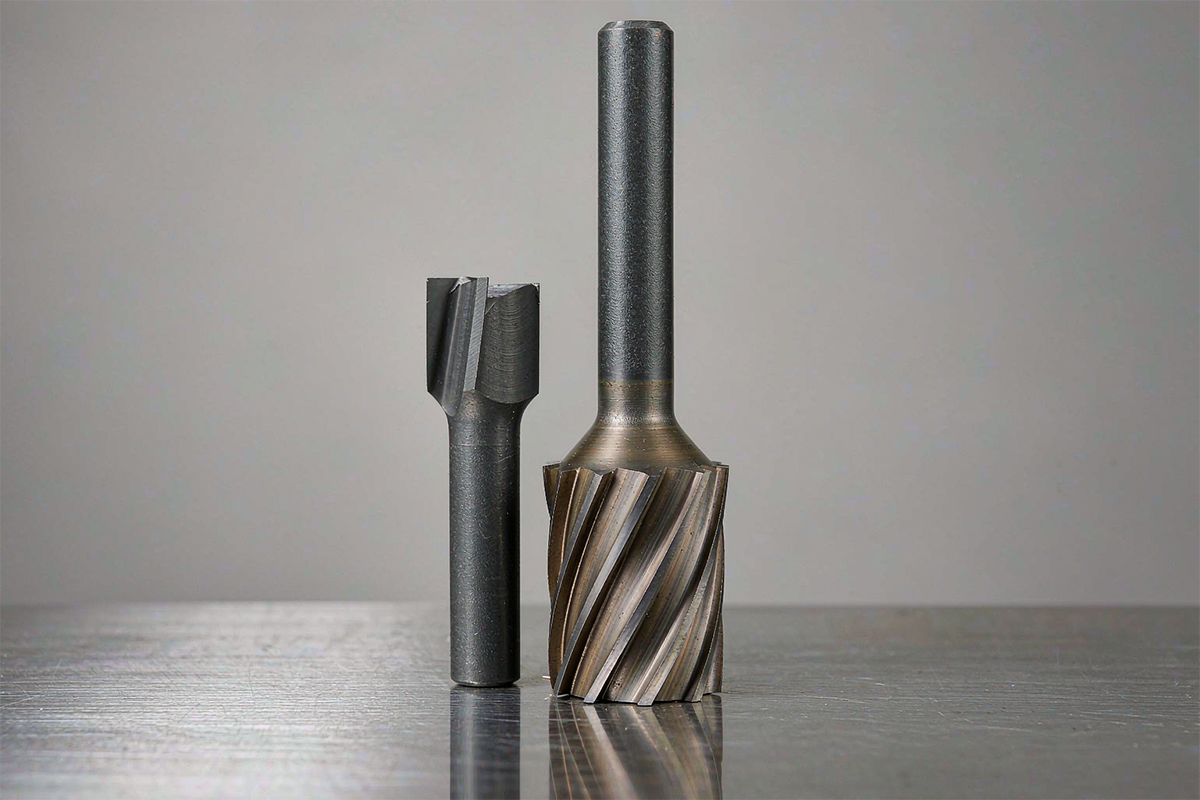
เครื่องมือกลึงร่อง T แบบกำหนดเองคืออะไร
เครื่องมือกลึงร่อง T แบบกำหนดเองคือเครื่องตัดมิลลิ่งที่สร้างขึ้นเพื่อใช้ในการขึ้นรูปร่องตัว T ส่วนที่กว้างกว่าและอยู่ใต้ผิวหนัง ซึ่งเป็นส่วนที่อยู่ใต้ช่องเปิดที่แคบกว่า รูปทรงของมันสามารถจดจำได้ทันที: ก้านกลึงทรงกระบอก, คอกลึงที่มีเส้นผ่านศูนย์กลางลดลง, และหัวตัดที่กว้างกว่าที่ปลาย เครื่องตัดหัวตัดส่วนใต้ผิวหนังให้กว้างและสูง ในขณะที่คอกลึงที่ลดลงผ่านช่องเปิดด้านบนโดยไม่สัมผัสผนังที่เสร็จสิ้น
ขนาดมาตรฐานจากแคตตาล็อกครอบคลุมร่องทั่วไปหลายประเภท แต่ชิ้นส่วนจริง ๆ มักจะไม่ถูกจำกัดอยู่เพียงในแคตตาล็อก ความกว้างร่องที่ไม่ใช่มาตรฐาน ความสูงของร่องที่ไม่ปกติ สภาพการหลุดพ้นของคอกลึงที่แน่น ความต้องการการเข้าถึงที่ลึก ลักษณะเฉพาะที่ใช้หน่วยนิ้ว หรือรายละเอียดของมุม เช่น รูปทรงแชมเฟอร์และรัศมี ทั้งหมดนี้ต้องการเครื่องมือที่สร้างขึ้นตามชิ้นส่วนแทนที่จะปรับชิ้นส่วนให้เข้ากับเครื่องมือ นั่นคือคำจำกัดความการทำงานของเครื่องมือกลึงร่อง T แบบกำหนดเอง: เส้นผ่านศูนย์กลางหัวตัด ความกว้างในการตัด เส้นผ่านศูนย์กลางคอกลึง ความยาวคอกลึง ก้านกลึง และความยาวทั้งหมดถูกผลิตตามส่วนตัดของร่องและสภาพการขึ้นรูปของลูกค้า แทนที่จะเลือกจากรายการขนาดที่กำหนด
บทความนี้อธิบายถึงวิธีการระบุข้อมูลของเครื่องมือเหล่านี้ ลำดับการขึ้นรูปทำงานอย่างไร ข้อมูลใดที่จำเป็นสำหรับการสั่งทำแบบกำหนดเอง และเครื่องมือนี้แตกต่างจากเครื่องมืออื่น ๆ ในตระกูลการขึ้นรูปร่องอย่างไร
ขนาดของเครื่องมือกลึงร่อง T และการหลุดพ้นของคอกลึง
การเลือกเริ่มต้นด้วยขนาด 5 อย่าง และแต่ละขนาดตอบคำถามที่แตกต่างกันเกี่ยวกับร่อง
| ขนาด | สิ่งที่จับคู่กัน | ทำไมมันถึงสำคัญ |
|---|---|---|
| เส้นผ่านศูนย์กลางหัวตัด | ความกว้างของส่วนใต้ผิวหนังและช่องเปิดสำหรับเข้า | หัวตัดต้องสามารถสร้างความกว้างของส่วนใต้ผิวหนังที่เสร็จสิ้นและยังสามารถผ่านเส้นทางการเข้าถึงได้ |
| ความหนาของหัวตัด (ความกว้างในการตัด) | ความสูงของร่องระหว่างผิวหนังบนและล่าง | กำหนดขนาดตามแนวแกนของส่วนใต้ผิวหนังในครั้งเดียว; ถ้าบางเกินไปจะต้องทำการตัดหลายครั้งแบบขั้นบันได |
| เส้นผ่านศูนย์กลางคอกลึง | ความกว้างของช่องเปิดร่อง โดยมีระยะหลุดพ้นที่ข้าง | คอกลึงต้องหลุดพ้นผนังช่องเปิดตามเส้นทางการตัดทั้งหมด ไม่ใช่แค่ที่จุดเข้า |
| ระยะการเข้าถึง (ความยาวคอกลึง) | ความลึกของส่วนใต้ผิวหนังใต้ผิวหนังอ้างอิง | วางตำแหน่งหัวตัดอย่างถูกต้อง; จุดอ้างอิงที่ใช้ในภาพวาดเครื่องมือต้องตรงกับภาพวาดชิ้นส่วน |
| ก้านกลึงและความยาวรวม | ประเภทตัวยึดและการยื่นออกมาที่ใช้ได้ | กำหนดความแข็งแกร่งและว่าเครื่องมือที่ประกอบแล้วสามารถเข้าถึงลักษณะเฉพาะโดยไม่เกิดการชนได้หรือไม่ |
การตรวจสอบสองประการที่มักจะถูกละเลย ประการแรก ความคลาดเคลื่อนของหัวตัดและการหลุดพ้นของคอกลึงมีจุดประสงค์ที่แตกต่างกันและควรถูกตรวจสอบแยกกัน: การวัดขนาดหัวตัดเพียงอย่างเดียวไม่ได้เป็นหลักฐานว่าคอกลึงหลุดพ้นจากช่องเปิด ประการที่สอง ขนาดระยะการเข้าถึงถูกวัดไปยังจุดอ้างอิงที่แสดงในภาพวาดเครื่องมือ; มันไม่สามารถแลกเปลี่ยนได้กับความหนาของหัวตัดหรือกับความยาวคอกลึงที่เลือกได้อย่างอิสระ เครื่องตัดร่อง T ทั่วไปในเชิงพาณิชย์ครอบคลุมเส้นผ่านศูนย์กลางหัวตัดตั้งแต่ประมาณ 3 ถึง 20 มม. โดยมีความกว้างในการตัดตั้งแต่ประมาณ 0.5 ถึง 8 มม. และการผลิตแบบกำหนดเองจะขยายออกไปไกลกว่าช่วงเหล่านี้ในทั้งสองทิศทาง
วิธีการกลึงร่อง T: กลึงร่องนำก่อน
เครื่องตัดร่อง T ไม่สามารถเจาะลงไปในวัสดุที่เป็นของแข็งได้เหมือนกับเครื่องตัดร่อง เครื่องตัดหัวที่กว้างกว่าไม่มีเส้นทางเข้าไปในชิ้นงานจนกว่าจะมีช่องเปิดอยู่แล้ว ดังนั้นลำดับมาตรฐานจึงมีสองขั้นตอน
ขั้นตอนที่หนึ่งคือการกลึงร่องนำ ซึ่งก็คือช่องเปิดที่แคบกว่า โดยใช้เครื่องมือกลึงร่องสี่เหลี่ยมหรือเครื่องตัดร่องที่มีขนาดพอดีกับความกว้างของช่องเปิดและมีความลึกอย่างน้อยเท่ากับร่อง T ที่เสร็จสิ้น ขั้นตอนที่สองคือการเข้าถึงด้วยเครื่องมือกลึงร่อง T: หัวตัดจะลงมาอยู่ใต้ช่องเปิดและกลึงส่วนใต้ผิวหนังในทิศทางรัศมี ในขณะที่คอกลึงจะเคลื่อนที่อยู่ในร่องนำ สำหรับชิ้นงานที่ปลายด้านหนึ่งของลักษณะเฉพาะเปิดอยู่ หัวตัดสามารถเข้าจากด้านที่เปิดอยู่ได้ และร่องนำอาจถูกทำให้สั้นลงหรือไม่ต้องมีก็ได้ แต่สิ่งนี้ต้องได้รับการยืนยันจากชิ้นงานจริง ไม่ใช่การคาดเดา
ลำดับการทำงานนี้มีผลกระทบในทางปฏิบัติ ความกว้างของร่องนำกำหนดเส้นผ่านศูนย์กลางคอกลึงสูงสุด ซึ่งในทางกลับกันจะจำกัดเส้นผ่านศูนย์กลางหัวตัดและความแข็งแกร่ง; ช่องเปิดที่กว้างขึ้นจะช่วยให้คอกลึงแข็งแรงขึ้นและการตัดมีเสถียรภาพมากขึ้น ความลึกของร่องต้องได้รับการตรวจสอบก่อนขั้นตอนการกลึงส่วนใต้ผิวหนัง เพราะหัวตัดจะวางตำแหน่งตัวเองบนพื้นร่องนำ และเนื่องจากหัวตัดตัดที่ขอบรอบด้านและทั้งสองหน้าภายในพื้นที่ที่จำกัด การกลึงแบบเลื่อน (climb milling) พร้อมกับการลดการสัมผัสและการระบายเศษที่มีประสิทธิภาพจะช่วยให้แรงกดในการตัดคาดเดาได้
ความต้องการภาพวาดเครื่องมือกลึงร่อง T แบบกำหนดเอง
คำสั่งซื้อแบบกำหนดเองจะดีได้เพียงข้อมูลที่อยู่เบื้องหลัง การสอบถามที่มีประโยชน์ที่สุดควรมีรายละเอียดสี่กลุ่ม
- ภาพวาดส่วนตัดร่อง ภาพวาดขวางที่แสดงความกว้างช่องเปิด ความกว้างส่วนใต้ผิวหนัง ความสูงร่อง และความลึกจากผิวหนังอ้างอิงที่ระบุไว้ พร้อมกับระบุความคลาดเคลื่อนของขนาดการตัดแยกจากขนาดระยะหลุดพ้น
- ข้อมูลการเข้าถึง ไม่ว่าปลายด้านหนึ่งของร่องจะเปิดอยู่หรือไม่ ความกว้างและความลึกของร่องนำ และอุปกรณ์ยึดหรือผนังที่อยู่ติดกันที่จำกัดเส้นทางการเคลื่อนที่ของเครื่องมือ ภาพวาดมุมมองการเข้าถึงสั้นๆ จะช่วยป้องกันข้อผิดพลาดในการกำหนดขนาดส่วนใหญ่
- วัสดุและสภาพชิ้นงาน โลหะผสม ความแข็ง และไม่ว่าการตัดจะเป็นการตัดต่อเนื่องหรือการตัดแบบไม่ต่อเนื่อง เนื่องจากสิ่งเหล่านี้เป็นตัวกำหนดพื้นผิวฐาน รูปทรง และการเคลือบผิว
- บริบทการขึ้นรูป ประเภทของเครื่องจักรและตัวยึด การยื่นออกมาที่คาดหวังของเครื่องมือ ความพร้อมในการใช้น้ำหล่อเย็น และขนาดการผลิตที่ต้องการ ข้อมูลเกี่ยวกับความแข็งแกร่งมีความสำคัญมากกว่าขนาดที่ระบุเมื่อคอกลึงมีความยาว
ด้วยข้อมูลเหล่านี้ ผู้จำหน่ายสามารถเสนอขนาดหัวตัด คอกลึง และระยะการเข้าถึงตามส่วนตัดจริง ยืนยันความคลาดเคลื่อนใดที่มีผลต่อการทำงาน และเสนอราคาได้อย่างสมจริง จากนั้นกระบวนการสั่งทำแบบกำหนดเองที่เป็นระบบจะดำเนินการตรวจสอบภาพวาด การอนุมัติตัวอย่างพร้อมบันทึกการวัด ปริมาณการผลิตนำร่องเพื่อตรวจสอบความสามารถในการทำซ้ำ และการจัดหาสินค้าอย่างต่อเนื่องตามการแก้ไขภาพวาดที่ค้างไว้ ผู้ซื้อที่ระบุจุดตรวจสอบ เช่น เส้นผ่านศูนย์กลางหัวตัด ความหนาของหัวตัด และการสั่นของคอกลึง ในขั้นตอนการสอบถามจะได้รับเครื่องมือที่สามารถตรวจสอบได้เมื่อถึงมือ ไม่ใช่แค่เพียงชมความสวยงาม
เครื่องมือกลึงร่อง T สำหรับอลูมิเนียม vs เหล็ก
วัสดุเปลี่ยนแปลงเครื่องมือก่อนที่จะเปลี่ยนแปลงสิ่งอื่นใด
สำหรับอลูมิเนียมและโลหะผสมที่ไม่ใช่เหล็กอื่นๆ สิ่งสำคัญคือขอบคมตัดและพื้นที่สำหรับเศษ เครื่องตัดหัวที่มีฟัน 2 หรือ 3 ฟันพร้อมร่องที่ขัดเงา หรือเวอร์ชันที่เคลือบผิวด้วย DLC ในกรณีที่อายุการใช้งานของขอบคมตัดสำคัญ จะช่วยระบายเศษชิ้นงานขนาดใหญ่และเหนียวที่อลูมิเนียมสร้างขึ้น สารเคลือบผิวที่มีส่วนผสมของอลูมิเนียม เช่น TiAlN และ AlTiN ควรถูกหลีกเลี่ยงบนชิ้นงานที่เป็นอลูมิเนียม: สารเคลือบจะทำปฏิกิริยากับวัสดุชิ้นงานและส่งเสริมให้เกิดขอบคมตัดที่สะสมตัวและเศษเชื่อมติดกัน
สำหรับเหล็กกล้าคาร์บอน เหล็กกล้าผสม และสเตนเลส สารเคลือบคาร์ไบด์แบบทึบแสงเป็นมาตรฐาน สารเคลือบ AlTiN หรือ TiSiN สามารถจัดการกับอุณหภูมิในการตัดได้ และการมีฟัน 4 ซี่หรือมากกว่านั้นจะช่วยให้ขอบคมตัดมีความแข็งแรงและผิวงานละเอียดตามที่วัสดุแข็งต้องการ แต่ก็แลกมาด้วยพื้นที่สำหรับเศษที่จำกัดมากขึ้น ซึ่งเป็นสิ่งที่ยอมรับได้เพราะเศษเหล็กมีขนาดเล็กและแตกเป็นชิ้นได้ดี สเตนเลสมีคุณสมบัติแข็งตัวเมื่อถูกกระทำ จึงควรใช้อัตราการป้อนที่สูงพอที่จะตัดได้ดีกว่าถู และการควบคุมความร้อนผ่านน้ำหล่อเย็นหรือการพ่นอากาศมีความสำคัญเท่าๆ กับการเลือกสารเคลือบ
ระหว่างสองวัสดุนี้ ความเร็วในการตัดแตกต่างกันมากกว่ารูปทรงของเครื่องมือ: อลูมิเนียมสามารถใช้ความเร็วสูงได้ ในขณะที่เหล็กจะช้ากว่าอย่างเห็นได้ชัด และเหล็กกล้าที่ผ่านการชุบแข็งจะช้ากว่าอีกด้วยขอบคมตัดที่เสริมความแข็งแรง การระบุวัสดุในขั้นตอนการสอบถามจึงไม่ใช่แค่พิธีการ แต่มันจะเปลี่ยนแปลงเครื่องมือที่จะถูกสร้างขึ้น
ร่อง T vs ร่องหางปลา vs เครื่องตัดวูดรัฟ
เครื่องตัดพิเศษสามชนิดใช้ในการขึ้นรูปร่องใต้ผิวหนังสามประเภท และไม่สามารถใช้แทนกันได้แม้ว่ารูปร่างภายนอกจะดูคล้ายกัน
- เครื่องตัดร่อง T สร้างส่วนใต้ผิวหนังสี่เหลี่ยมใต้ช่องเปิดที่แคบกว่า ซึ่งเป็นโปรไฟล์คลาสสิกของโต๊ะเครื่องจักรและอุปกรณ์จับยึด โดยจะถูกตัดหลังจากกลึงร่องนำ
- เครื่องตัดร่องหางปลา สร้างผนังร่องใต้ผิวหนังที่ทำมุมและล็อกตัวเองสำหรับรางเลื่อน ร่องกำหนดตำแหน่ง และรายละเอียดอุปกรณ์จับยึด มุมบนเครื่องมือต้องตรงกับมุมบนชิ้นงาน และหัวตัดที่กว้างกว่าต้องมีการวางแผนเส้นทางการเข้าถึงเช่นเดียวกับเครื่องมือร่อง T
- เครื่องตัดร่องกุญแจวูดรัฟ สร้างร่องที่เป็นรูปครึ่งวงกลมสำหรับใส่กุญแจวูดรัฟในเพลา หัวตัดรูปจานของมันดูคล้ายหัวตัดร่อง T ขนาดเล็ก แต่รูปทรงของกุญแจและร่องจะเป็นตัวกำหนดในการเลือกใช้งาน
บทเรียนร่วมกันคือเส้นผ่านศูนย์กลางหัวตัด ความกว้างในการตัด การหลุดพ้นของคอกลึง และเส้นทางการเข้าถึงต้องได้รับการตรวจสอบเทียบกับส่วนตัดขวางจริงไม่ว่าจะเป็นร่องประเภทใดก็ตาม รูปลักษณ์ที่คล้ายกันไม่ได้ทำให้เครื่องมือเหล่านี้สามารถใช้แทนกันได้สำหรับลักษณะเฉพาะที่กำหนด
จำนวนฟันและการระบายเศษในการกลึงร่อง T
การตัดร่อง T จะกักเศษไว้ในที่ที่กำจัดได้ยากที่สุด หัวตัดจะทำการตัดสามด้านภายในโพรงที่มีขนาดพอๆ กับตัวเอง ดังนั้นเศษจึงต้องเคลื่อนที่ขึ้นตามร่องฟัน ผ่านร่องนำ และออกไปด้านนอก มิฉะนั้นเศษจะถูกตัดซ้ำ ความร้อนสะสม และขอบคมตัดจะเสียหายก่อนเวลาอันควร
จำนวนฟันเป็นปัจจัยหลัก ฟันที่น้อยลงจะทำให้มีร่องฟันที่กว้างขึ้น และเหมาะกับอลูมิเนียมและร่องใต้ผิวหนังที่ลึกและปิดล้อม; ฟัน 4 ซี่หรือมากกว่านั้นจะช่วยให้หัวตัดมีความแข็งแรงและผิวงานละเอียดสำหรับเหล็ก ซึ่งปริมาณเศษต่อฟันต่ำกว่า นอกเหนือจากจำนวนฟันแล้ว ยังมีพฤติกรรมสามประการที่ช่วยปกป้องการตัด: ใช้การตัดแบบรัศมีแทนการตัดร่องกว้างเต็มที่หากชิ้นงานอนุญาต ยกหรือถอยกลับเป็นระยะเพื่อระบายเศษออกจากโพรง และฉีดน้ำหล่อเย็นหรืออากาศอัดไปยังจุดตัดเพื่อให้เศษออกไปแทนที่จะหมุนเวียนกลับมา การยื่นออกมาของเครื่องมือที่มากเกินไปจะขยายปัญหาเหล่านี้ทั้งหมด ดังนั้นระยะการเข้าถึงที่สั้นที่สุดซึ่งยังสามารถหลุดพ้นจากชิ้นงานได้จึงเป็นระยะที่ถูกต้อง
คาร์ไบด์แบบทึบแสง vs เครื่องตัดร่อง T แบบบัดกรี
โครงสร้างสองแบบเป็นที่นิยมในตลาด และการเลือกจะขึ้นอยู่กับขนาดและหน้าที่การใช้งาน
เครื่องตัดร่อง T คาร์ไบด์แบบทึบแสงจะถูกขัดจากบล็อกคาร์ไบด์ชิ้นเดียว พวกมันมีความแข็งแกร่งสูงสุดสำหรับเส้นผ่านศูนย์กลางคอกลึงที่กำหนด รักษารูปทรงหัวตัดที่แม่นยำ และเหมาะกับเส้นผ่านศูนย์กลางขนาดเล็กและขนาดกลางซึ่งเป็นที่ที่งานสั่งทำแบบกำหนดเองส่วนใหญ่อาศัยอยู่ ข้อจำกัดของพวกมันจะปรากฏที่เส้นผ่านศูนย์กลางหัวตัดขนาดใหญ่ ซึ่งตัวถังคาร์ไบด์แบบทึบแสงจะมีต้นทุนสูง และคอกลึงยังคงเป็นตัวควบคุมความแข็งแกร่ง
เครื่องตัดร่อง T แบบบัดกรีมีขอบคมตัดคาร์ไบด์บนตัวถังเหล็กที่แข็งแรงกว่า ก้านกลึงและคอกลึงเหล็กจะช่วยดูดซับแรงกระแทก โครงสร้างนี้ช่วยให้เครื่องมือเส้นผ่านศูนย์กลางใหญ่มีราคาไม่แพง และการเปลี่ยนขอบคมตัดโดยการขัดใหม่ทำได้ง่าย ข้อแลกเปลี่ยนคือความแข็งแกร่งที่ลดลงในบริเวณคอกลึงและความแม่นยำของรูปทรงที่ขึ้นอยู่กับคุณภาพของการบัดกรีและการขัด ซึ่งทำให้การควบคุมกระบวนการของผู้จำหน่ายมีความสำคัญมากขึ้น ไม่ใช่น้อยลง
กฎง่ายๆ ในทางปฏิบัติ: เมื่อเส้นผ่านศูนย์กลางหัวตัดต่ำกว่าประมาณ 12–16 มม. คาร์ไบด์แบบทึบแสงมักจะให้ผลลัพธ์ที่ดีกว่าในด้านความแข็งแกร่งและความแม่นยำ; สำหรับขนาดโต๊ะเครื่องจักรขนาดใหญ่และการตัดแบบไม่ต่อเนื่องที่หนัก เครื่องมือแบบบัดกรีที่ทำขึ้นอย่างดีอาจเป็นตัวเลือกที่ประหยัดและให้อภัยมากขึ้น
ประเด็นสำคัญสำหรับผู้ซื้อเครื่องมือกลึงร่อง T แบบกำหนดเอง
เครื่องมือกลึงร่อง T แบบกำหนดเองถูกระบุโดยขนาด 5 อย่าง — เส้นผ่านศูนย์กลางหัวตัด ความหนาของหัวตัด เส้นผ่านศูนย์กลางคอกลึง ระยะการเข้าถึง และก้านกลึง — และแต่ละขนาดต้องได้รับการตรวจสอบเทียบกับส่วนตัดร่อง เส้นทางการเข้าถึง และตัวยึดเข้าด้วยกัน ร่องนำจะถูกกลึงก่อนในการขึ้นรูปและจะจำกัดคอกลึง; วัสดุเป็นตัวกำหนดพื้นผิวฐาน สารเคลือบผิว และจำนวนฟัน; และการเลือกโครงสร้างระหว่างคาร์ไบด์แบบทึบแสงและแบบบัดกรีจะขึ้นอยู่กับขนาดหัวตัดและหน้าที่การใช้งาน ผู้ซื้อที่ส่งภาพวาดส่วนตัดที่ชัดเจน มุมมองการเข้าถึง วัสดุ และบริบทของเครื่องจักรจะได้รับเครื่องมือที่จับคู่กับการใช้งานแทนที่จะเป็นการประมาณจากรายการขนาด — และเครื่องมือที่สามารถตรวจสอบขนาดสำคัญได้เมื่อถึงมือ


