ดอกสว่านคาร์ไบด์: ประเภท การเลือก การเคลือบ และการแก้ไขปัญหาสำหรับการเจาะโลหะ
News Details
ดอกสว่านคาร์ไบด์เป็นเครื่องมือเจาะรูมาตรฐานในร้านงานโลหะสมัยใหม่ส่วนใหญ่ แต่คำนี้ครอบคลุมถึงเครื่องมือหลายประเภทที่ออกแบบมาสำหรับงานที่แตกต่างกันมาก ดอกสว่านทั้งสองตัวที่มีฉลากคาร์ไบด์อาจแตกต่างกันในด้านวัสดุพื้นฐาน สารเคลือบ ช่องทางน้ำหล่อเย็น และรูปทรงปลายดอก ซึ่งความแตกต่างเหล่านี้จะตัดสินว่ารูนั้นจะถูกเจาะเสร็จในไม่กี่วินาทีหรือเสียหายไปในรอบเดียว คู่มือนี้อธิบายว่าดอกสว่านคาร์ไบด์คืออะไร เปรียบเทียบกับเหล็กกล้าเร็วได้อย่างไร วิธีเลือกใช้กับเหล็กและสเตนเลส สารเคลือบแบบไหนเหมาะกับวัสดุใด เมื่อไหร่ที่ดีไซน์น้ำหล่อเย็นภายในคุ้มค่ากับราคาที่เพิ่มขึ้น และควรตรวจสอบอะไรบ้างเมื่อรูนั้นมีปัญหา
ดอกสว่านคาร์ไบด์คืออะไร และมีบทบาทอย่างไร
ดอกสว่านคาร์ไบด์แข็งตัวเต็มใบผลิตจากทังสเตนคาร์ไบด์ผสมโคบอลต์เป็นตัวประสาน วัสดุนี้มีความแข็งและทนความร้อนสูงกว่าเหล็กกล้าเร็วอย่างมาก: ข้อมูลเปรียบเทียบเครื่องมือที่เผยแพร่โดยทั่วไประบุว่าความแข็งของคาร์ไบด์อยู่ที่ประมาณ 89–93 HRA เทียบกับเหล็กกล้าเร็วที่ประมาณ 62–67 HRC โดยมีความทนความร้อนที่ประมาณ 1,200 °C เทียบกับประมาณ 600 °C คุณสมบัติร่วมกันนี้ช่วยให้เครื่องมือคาร์ไบด์ทำงานที่ความเร็วในการตัดสูงกว่าเหล็กกล้าเร็วในเหล็กได้หลายเท่า โดยทั่วไประบุว่าความเร็วตัดของคาร์ไบด์อยู่ที่ 80–200 ม./นาที เทียบกับ 25–40 ม./นาที ของเหล็กกล้าเร็ว
ข้อแลกเปลี่ยนคือความเปราะ คาร์ไบด์ทนความร้อนและการเสียดสีได้ แต่ไม่ทนต่อแรงกระแทก การสั่นสะเทือน หรือการเบี่ยงเบนแนวศูนย์กลาง ดอกสว่านคาร์ไบด์ที่ใช้กับเครื่องจักรที่แข็งแรง ที่จับที่มั่นคง และการวิ่งเยื้องศูนย์ต่ำ จะรักษาความคลาดเคลื่อนได้เป็นเวลานาน ในขณะที่ดอกสว่านเดียวกันในเครื่องมือถือหรือสปินเดิลที่สึกหรออาจแตกในรูแรก ข้อมูลเปรียบเทียบที่เผยแพร่ระบุว่าอายุการใช้งานของเครื่องมือคาร์ไบด์ในเหล็กจะอยู่ที่ประมาณ 10–20 เท่าของเหล็กกล้าเร็ว โดยมีราคาต่อหน่วยสูงกว่า 3 ถึง 5 เท่า ซึ่งเป็นเหตุผลว่าทำไมการตัดสินใจจึงมักทำบนพื้นฐานของต้นทุนต่อรูและเวลาหยุดทำงาน แทนที่จะเป็นราคาของดอกสว่านเดี่ยว
ประเภทของดอกสว่านคาร์ไบด์
แคตตาล็อกส่วนใหญ่จำแนกดอกสว่านคาร์ไบด์ตามโครงสร้างและตามปัญหาเรื่องรูที่มันแก้ไขได้
- ดอกสว่านเกลียวคาร์ไบด์แข็งตัวเต็มใบ เป็นดอกสว่านอเนกประสงค์สำหรับงานเหล็ก เหล็กหล่อ อลูมิเนียม และโลหะไม่ใช่เหล็ก มีด้ามตรง แข็งแรง และมีให้เลือกในซีรีส์สั้น, มาตรฐาน และซีรีย์ยาว
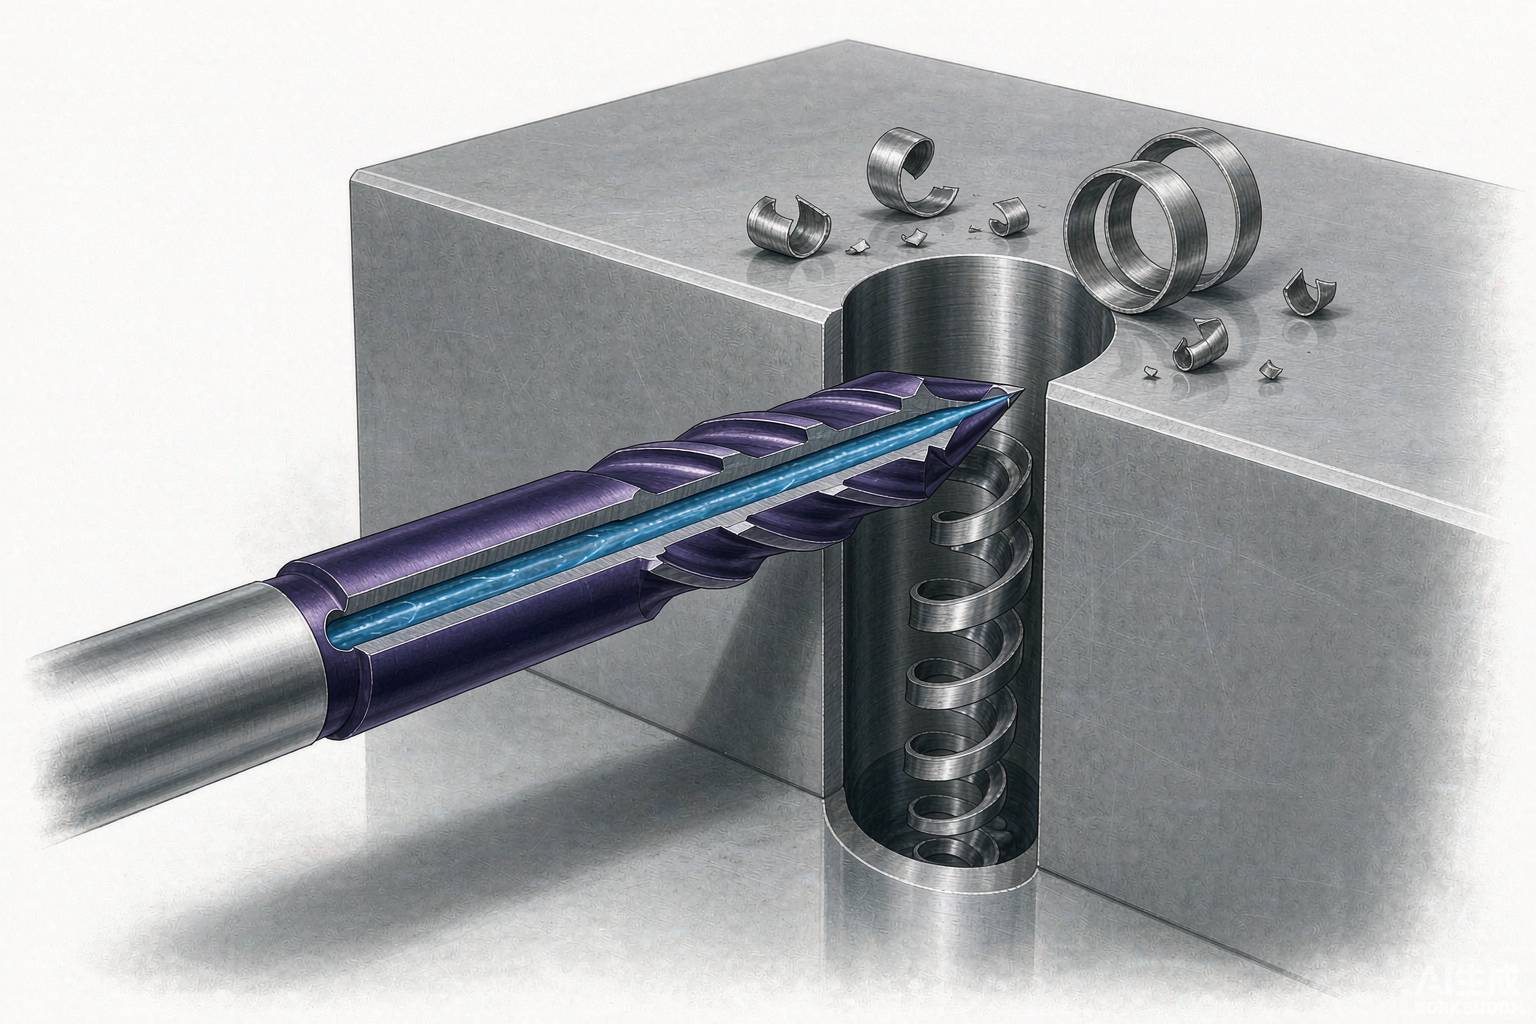
- ดอกสว่านน้ำหล่อเย็นภายใน มีช่องทางภายในที่ส่งน้ำหล่อเย็นไปยังขอบตัด ซึ่งเป็นตัวเลือกมาตรฐานสำหรับรูลึกและวัสดุที่สร้างเศษยาวที่ต่อเนื่อง
- ดอกสว่านปลายคาร์ไบด์ บัดกรีแผ่นคาร์ไบด์บนด้ามเหล็ก เหมาะสำหรับงานที่มีการเสียดสีสูง เช่น งานก่ออิฐบางประเภท เหล็กหล่อบางชนิด และรูขนาดใหญ่ที่ดอกสว่านคาร์ไบด์เต็มใบจะไม่คุ้มค่า
- ดอกสว่านขนาดเล็ก เป็นเครื่องมือคาร์ไบด์แข็งสำหรับรูขนาดเล็กในชิ้นส่วนอิเล็กทรอนิกส์ อุปกรณ์การแพทย์ และงานเครื่องมือวัดความแม่นยำ ซึ่งความเร็วสปินเดิลสูงและการวิ่งเยื้องศูนย์ต่ำมีความสำคัญมากกว่าอัตราการป้อน
- ดอกสว่านหลายขั้น เจาะเส้นผ่านศูนย์กลางหลายขนาดในดอกเดียว ช่วยลดการเปลี่ยนเครื่องมือในการทำงานกับแผ่นโลหะและชิ้นส่วนผนังบาง
- ดอกสว่านประสิทธิภาพสูง ผสมผสานรูปทรงร่อง, การเตรียมขอบ และการเคลือบเฉพาะตามการใช้งานสำหรับสเตนเลส ไทเทเนียม เหล็กชุบแข็ง และโลหะผสมซุปเปอร์อัลลอย
กฎปฏิบัติคือโครงสร้างควรสอดคล้องกับรู ไม่ใช่กับหน้าแคตตาล็อก: เส้นผ่านศูนย์กลาง ความลึก ความคลาดเคลื่อน วัสดุ และความแข็งแรงของเครื่องจักรจะร่วมกันชี้ไปยังประเภทดอกสว่านหนึ่ง
ดอกสว่านคาร์ไบด์ vs ดอกสว่านเหล็กกล้าเร็ว
การเปรียบเทียบด้านล่างสะท้อนค่าที่ปรากฏในเอกสารอ้างอิงเครื่องมือที่เผยแพร่ ค่าเหล่านี้เป็นช่วงค่าทั่วไปสำหรับการอ้างอิงเท่านั้น ไม่ใช่การรับประกันสำหรับดอกสว่านหรือเครื่องจักรเฉพาะ เนื่องจากผลลัพธ์ขึ้นอยู่กับชิ้นงาน ที่จับ และข้อมูลการตัดเป็นอย่างมาก
| คุณสมบัติ | ดอกสว่านคาร์ไบด์แข็งตัวเต็มใบ | ดอกสว่านเหล็กกล้าเร็ว |
|---|---|---|
| ความแข็ง | ประมาณ 89–93 HRA | ประมาณ 62–67 HRC |
| ความทนความร้อน | สูงถึงประมาณ 1,200 °C | สูงถึงประมาณ 600 °C |
| ความเร็วตัดในเหล็ก | โดยทั่วไป 80–200 ม./นาที | โดยทั่วไป 25–40 ม./นาที |
| ความเหนียว | ต่ำ; ไวต่อแรงกระแทกและการเบี่ยงเบนศูนย์ | สูง; ทนต่อการตั้งค่าที่ไม่เสถียร |
| อายุการใช้งานในเหล็ก | รายงานว่าประมาณ 10–20 เท่าของเหล็กกล้าเร็ว | ค่าอ้างอิงฐาน |
| ต้นทุนเครื่องมือสัมพัทธ์ | สูงกว่าประมาณ 3–5 เท่า | ต่ำสุด |
| การใช้งานที่เหมาะสมทั่วไป | การผลิต CNC, ความคลาดเคลื่อนต่ำ, วัสดุแข็งหรือมีการเสียดสีสูง | การเจาะด้วยมือ, งานซ่อม, ปริมาณงานต่ำ, ความแข็งแรงต่ำ |
ในทางปฏิบัติ คาร์ไบด์จะชนะเมื่อเครื่องจักรแข็งแรง ความคลาดเคลื่อนมีความสำคัญ วัสดุแข็งหรือมีการเสียดสีสูง และการเปลี่ยนเครื่องมือมีต้นทุนมากกว่าความแตกต่างของราคา เหล็กกล้าเร็วหรือเหล็กกล้าเร็วผสมโคบอลต์ยังคงเหมาะสมสำหรับงานครั้งเดียว การเจาะด้วยมือ งานซ่อม และเครื่องจักรเก่าที่มีการวิ่งเยื้องศูนย์ซึ่งอาจทำให้ขอบคาร์ไบด์แตกได้
วิธีเลือกดอกสว่านสำหรับงานเหล็ก
เหล็กไม่ใช่วัสดุเดียว เหล็กอ่อน เหล็กอัลลอย สเตนเลส และเหล็กชุบแข็งมีพฤติกรรมที่แตกต่างกัน ดังนั้นการเลือกควรทำตามลำดับที่กำหนดไว้ แทนที่จะเลือกดอกสว่านที่ชอบ
- ระบุกลุ่มวัสดุ เอกสารอ้างอิงเครื่องมือใช้กลุ่ม ISO — P สำหรับเหล็ก M สำหรับสเตนเลส K สำหรับเหล็กหล่อ N สำหรับโลหะไม่ใช่เหล็ก S สำหรับซุปเปอร์อัลลอย และ H สำหรับวัสดุชุบแข็ง กลุ่มวัสดุจะกำหนดการเตรียมขอบ สารเคลือบ และข้อมูลการตัด
- เลือกโครงสร้างดอกสว่าน คาร์ไบด์แข็งเต็มใบสำหรับความเร็ว ความแม่นยำ และอายุการใช้งานในการตั้งค่าที่เสถียร; คาร์ไบด์น้ำหล่อเย็นภายในสำหรับความลึกและการระบายเศษ; เหล็กกล้าเร็วผสมโคบอลต์เมื่อความแข็งแรงจำกัดหรือปริมาณงานต่ำ
- จับคู่รูปทรงปลายดอกสว่าน ปลายแยก 135° จัดศูนย์อัตโนมัติ ลดแรงดัน และหยุดการเบี่ยงเบนของดอกสว่านบนเหล็กอัลลอยและสเตนเลส ปลาย 118° มีความหลากหลายมากกว่า แต่บ่อยครั้งต้องใช้รูนำในโลหะแข็ง
- ตรวจสอบความยาวร่องเทียบกับความลึกของรู ร่องควรยาวกว่ารูรวมกับความหนาของวัสดุ เพื่อให้เศษสามารถระบายออกได้; ดอกสว่านร่องสั้นในรูลึกจะทำให้เศษอุดตันและเกิดความร้อนสูงเกินไป
- ตัดสินใจเรื่องน้ำหล่อเย็น น้ำหล่อเย็นภายในเกือบเป็นสิ่งจำเป็นเมื่อความลึกเกินประมาณ 5×D และกลายเป็นสิ่งที่ไม่สามารถละเลยได้ที่ 8×D ขึ้นไป
- เลือกสารเคลือบสำหรับวัสดุ ไม่ใช่เลือกตามสีบนกล่อง
- ยืนยันความแข็งแรงและการวิ่งเยื้องศูนย์ — สภาพของที่จับ ฟิกซ์เจอร์ และสปินเดิลจะตัดสินว่าสามารถใช้คาร์ไบด์ได้หรือไม่
- เริ่มจากข้อมูลการตัดของผู้ผลิต และปรับแต่งจากเศษและแรงกด แทนที่จะเดา
เมื่อเส้นผ่านศูนย์กลางเกินประมาณ 12–13 มม. ในเหล็กแข็ง ดอกสว่านเกลียวจะเริ่มมีปัญหา; คัตเตอร์รูปวงแหวนหรือดอกสว่านแบบใส่เม็ดมีดได้มักจะเป็นคำตอบที่ดีกว่า และหลักการเดียวกันนี้ใช้เมื่อรูมีขนาดใหญ่เทียบกับเครื่องจักร
สารเคลือบดอกสว่าน: TiAlN เทียบกับ TiN
สารเคลือบคือการจัดการความร้อน พวกมันไม่ได้ตัด แต่จำกัดปริมาณความร้อนที่ไปถึงวัสดุพื้นฐานคาร์ไบด์และปริมาณการสึกหรอที่หน้าสัมผัส เอกสารเปรียบเทียบที่เผยแพร่มักระบุค่าต่อไปนี้
| สารเคลือบ | ความแข็ง | อุณหภูมิในการทำงาน | การใช้งานทั่วไป | สิ่งที่ต้องระวัง |
|---|---|---|---|---|
| TiN | ประมาณ 2,200–2,500 HV | ประมาณ 600 °C | เหล็กคาร์บอน เหล็กหล่อ งานทั่วไป | ออกซิไดซ์เร็วที่ความเร็วและอุณหภูมิสูง |
| TiAlN | ประมาณ 2,800–3,200 HV | ประมาณ 900–1,000 °C | สเตนเลส เหล็กอัลลอย ไทเทเนียม ความเร็วสูง และการตัดแห้ง | ความเสี่ยงต่อการเกาะตัวของเศษในอลูมิเนียม |
| AlTiN | ประมาณ 3,000–3,500 HV | ประมาณ 1,000–1,100 °C | เหล็กชุบแข็ง ซุปเปอร์อัลลอย | เปราะมากขึ้น; ไม่เหมาะสำหรับการตัดที่มีการขาดตอน |
| DLC | ประมาณ 5,000–8,000 HV | ประมาณ 400–500 °C | อลูมิเนียม โลหะผสมทองแดง วัสดุผสม | เสื่อมสภาพหากเขตการตัดร้อนมาก |
ความผิดปกติที่พบบ่อยคือการมองว่า TiAlN เป็นการอัพเกรดสำหรับทุกอย่าง ในงานโลหะเหล็กมันเป็นเช่นนั้น เนื่องจากอะลูมิเนียมในสารเคลือบจะสร้างชั้นออกไซด์บางๆ ที่ทนความร้อน แต่ในอลูมิเนียมและโลหะผสมไม่ใช่เหล็กอื่นๆ มันอาจทำงานตรงข้าม: สารเคลือบส่งเสริมการเชื่อมของเศษและการเกาะตัวของเศษ ดังนั้นร่องขัดมันผิวเคลือบแบบ ZrN หรือ DLC จึงเป็นตัวเลือกที่ดีกว่า TiN ยังคงเป็นตัวเลือกที่เหมาะสมและมีต้นทุนต่ำกว่าสำหรับเหล็กคาร์บอนและเหล็กหล่อ ซึ่งอุณหภูมิการตัดยังคงอยู่ในระดับปานกลาง
ดอกสว่านน้ำหล่อเย็นภายในสำหรับรูลึก
การระบายเศษคือข้อจำกัดที่แท้จริงของความลึกรู เมื่อเศษเริ่มอุดตันในร่อง แรงบิดจะเพิ่มขึ้น ความร้อนรวมตัว และดอกสว่านจะหักหรือทำให้รูมีรอยฉีกขาด ดอกสว่านน้ำหล่อเย็นภายในแก้ปัญหานี้โดยส่งน้ำหล่อเย็นผ่านช่องทางภายในโดยตรงไปยังขอบตัด ทำให้เศษถูกผลักออกจากรู แทนที่จะถูกตัดซ้ำ
ในแนวทางเครื่องมือที่เผยแพร่ กลุ่มดอกสว่านคาร์ไบด์สำหรับรูลึกมีจำหน่ายในอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง 8×D, 12×D และแม้กระทั่ง 20×D เหล่านี้ไม่สามารถใช้แทนกับดอกสว่านความยาวมาตรฐานได้: ต้องการแรงดันและการไหลของน้ำหล่อเย็นที่เพียงพอ, การเลือกอัตราส่วนความลึกที่ถูกต้อง และการตั้งค่าที่แข็งแรง ในกรณีที่แรงดันน้ำหล่อเย็นไม่เพียงพอ การเจาะแบบจุ่มด้วยดอกสว่านมาตรฐานมักจะเชื่อถือได้มากกว่าดอกสว่านน้ำหล่อเย็นภายในที่ทำงานภายใต้การชำระล้างที่ไม่เพียงพอ
การเจาะสเตนเลสด้วยดอกสว่านคาร์ไบด์
สเตนเลสจะลงโทษดอกสว่านที่ผิดชนิดมากกว่าเหล็กอ่อน เกรดออสเทนไนติกจะแข็งตัวเร็วจากการทำงาน และดอกสว่านที่เสียดสีแทนที่จะตัดจะทำให้พื้นผิวที่พยายามเจาะเข้าไปแข็งตัว จากนั้นเศษยาวที่ต่อเนื่องจะพันเครื่องมือ กักความร้อน และทำให้ขอบหัก
ดอกสว่านคาร์ไบด์สำหรับสเตนเลสมักจะจับคู่กับดีไซน์น้ำหล่อเย็นภายในและการเตรียมขอบที่คมและเป็นบวกมากกว่าดอกสว่านอเนกประสงค์ ลำดับความสำคัญคือการป้อนต่อเนื่องแทนที่จะหยุด, น้ำหล่อเย็นเพียงพอที่จะขจัดเศษและทำให้ขอบเย็นลง และข้อมูลการตัดที่ทำให้เครื่องมือทำงานใต้ชั้นแข็งตัว เหล็กกล้าเร็วผสมโคบอลต์ยังคงเป็นทางเลือกที่เหมาะสมสำหรับงานปริมาณต่ำหรืองานเจาะด้วยมือในสเตนเลส ซึ่งความเหนียวของมันมีความสำคัญมากกว่าความเร็ว
มุมปลายดอกสว่านและรูปทรง
มุมปลายดอกและดีไซน์ร่องจะตัดสินว่าดอกสว่านเข้าไปอย่างไรและเศษออกไปอย่างไร
- 118° เป็นปลายดอกอเนกประสงค์แบบดั้งเดิม มีความหลากหลายและทนต่อการตั้งค่าที่ไม่เสถียร แต่ในโลหะแข็งบ่อยครั้งต้องใช้รูนำหรือดอกเจาะศูนย์เพื่อเริ่มต้นอย่างแม่นยำ
- ปลายแยก 135° จัดศูนย์อัตโนมัติ ลดแรงดัน และลดการเบี่ยงเบน ซึ่งเป็นตัวเลือกทั่วไปสำหรับเหล็กอัลลอย สเตนเลส และงาน CNC ที่ความแม่นยำของตำแหน่งมีความสำคัญ
- 140° และปลายแบนกว่า ปรากฏบนดอกสว่านประสิทธิภาพสูงและวัสดุชุบแข็งบางชนิด โดยแลกกับความง่ายในการเริ่มต้นเพื่อความแข็งแรงของขอบ
- ความหนาของแกนกลางและมุมเกลียว ควบคุมพื้นที่สำหรับเศษและความแข็งแรง วัสดุเหนียวชอบแกนกลางที่แข็งแรงขึ้น; เกรดที่สร้างเศษยาวต้องการรูปทรงร่องที่เคลื่อนย้ายเศษออกไปอย่างรวดเร็ว
รูปทรงยังเป็นส่วนที่การลับคืนมีผล: ดอกสว่านที่ถูกลับให้มีมุมปลายดอกต่างออกไปจะไม่ตรงกับข้อมูลการตัดที่ใช้ซื้ออีกต่อไป และประสิทธิภาพจะลดลงก่อนที่จะมีอะไรแตกหักอย่างเห็นได้ชัด
ปัญหาการเจาะที่พบบ่อยและแนวทางแก้ไข
| อาการ | สาเหตุที่เป็นไปได้ | การดำเนินการครั้งแรก |
|---|---|---|
| เศษอุดตันในร่อง | การไหลหรือแรงดันน้ำหล่อเย็นไม่เพียงพอ, ร่องสั้นเกินไปสำหรับความลึก, อัตราการป้อนสูงเกินไปสำหรับรูปแบบเศษ | เพิ่มการไหลและแรงดันน้ำหล่อเย็น, ลดอัตราการป้อนเล็กน้อย, ใช้การเจาะแบบจุ่มหรือดอกสว่านน้ำหล่อเย็นภายใน |
| ขอบแตกหรือหัก | การวิ่งเยื้องศูนย์, การจับยึดไม่เสถียร, อัตราการป้อนรุนแรงเกินไปตอนเริ่มต้น, ดอกสว่านยาวเกินไปสำหรับเส้นผ่านศูนย์กลาง | ตรวจสอบที่จับและการจัดแนว, ลดระยะยื่น, ลดอัตราการป้อนตอนเริ่มต้น, ตรวจสอบข้อมูลการตัด |
| รูมีขนาดใหญ่เกินไปหรือไม่กลม | ปลายดอกสว่านสึกหรอหรือลับผิด, การสั่นสะเทือน, การจัดศูนย์ไม่ดี | ตรวจสอบรูปทรงปลายดอก, ปรับปรุงความแข็งแรง, ใช้ดอกสว่านปลายแยกหรือรูนำ |
| ผนังรูหยาบหรือทางออกรูฉีกขาด | เศษเกาะตัว, น้ำหล่อเย็นไม่เพียงพอ, อัตราการป้อนต่ำเกินไปทำให้เกิดการเสียดสี | จับคู่สารเคลือบกับวัสดุ, เพิ่มน้ำหล่อเย็น, เพิ่มอัตราการป้อนเข้าไปในการตัด |
| สีเปลี่ยนบนขอบดอกสว่าน | อุณหภูมิการตัดสูงเกินไป; สารเคลือบล้มเหลวในบางส่วน | ลดความเร็ว, ปรับปรุงการระบายความร้อน, เปลี่ยนดอกสว่านก่อนที่วัสดุพื้นฐานจะได้รับผลกระทบ |
ต้นทุนต่อรูทำให้อาการเหล่านี้มีมุมมองที่ชัดเจน ดอกสว่านที่ใช้งานได้นานขึ้นแต่หักอย่างไม่คาดคิดมักจะมีต้นทุนแพงกว่าดอกสว่านราคาถูกที่เปลี่ยนตามกำหนดการ เนื่องจากเศษของเสีย การทำงานซ้ำ และเวลาหยุดทำงานที่ไม่ได้วางแผนมีต้นทุนสูงกว่าเครื่องมือ การติดตามอายุการใช้งานของเครื่องมือ การลับคืน และการหยุดทำงานต่อชิ้นงานเป็นวิธีเดียวที่เชื่อถือได้ในการเปรียบเทียบดอกสว่านสองตัวในงานเดียวกัน
คำถามที่พบบ่อย
ดอกสว่านคาร์ไบด์คุ้มค่าสำหรับร้านขนาดเล็กหรือไม่
ขึ้นอยู่กับเครื่องจักรมากกว่าขนาดร้าน หากสปินเดิลแข็งแรง ที่จับอยู่ในสภาพดี และมีการเจาะรูในการผลิตหรือในวัสดุแข็ง ดอกสว่านคาร์ไบด์มักจะช่วยลดต้นทุนต่อรู สำหรับการเจาะด้วยมือเป็นครั้งคราวหรือการตั้งค่าที่ไม่เสถียร ความเสี่ยงของการแตกจะมีมากกว่าข้อได้เปรียบด้านความเร็ว
ดอกสว่านคาร์ไบด์สามารถใช้งานได้โดยไม่มีน้ำหล่อเย็นหรือไม่
เกรดเคลือบบางชนิดได้รับการออกแบบมาสำหรับการตัดแห้งหรือการหล่อลื่นปริมาณน้อยในวัสดุเฉพาะ แต่การเจาะคาร์ไบด์ส่วนใหญ่อาศัยน้ำหล่อเย็นสำหรับการควบคุมความร้อนและการระบายเศษ การตัดแห้งด้วยดอกสว่านคาร์ไบด์อเนกประสงค์ในเหล็กมักจะทำให้อายุการใช้งานของเครื่องมือสั้นลงอย่างมาก
ควรใช้สารเคลือบแบบใดสำหรับอลูมิเนียม
ร่องขัดมันผิว เคลือบแบบ ZrN หรือ DLC เป็นตัวเลือกทั่วไป โดยทั่วไปจะหลีกเลี่ยง TiAlN เนื่องจากมันส่งเสริมการเกาะตัวของเศษบนอลูมิเนียม ซึ่งนำไปสู่ผิวรูที่ไม่ดีและขนาดที่ไม่เสถียร
สิ่งนี้มีความหมายต่อผู้ซื้ออย่างไร
การเลือกมาลงอยู่ที่คำถามสี่ข้อ: วัสดุคืออะไร, ลึกแค่ไหน, ความคลาดเคลื่อนแค่ไหน, และเครื่องจักรมีความแข็งแรงแค่ไหน ตอบคำถามเหล่านี้ได้ กลุ่มดอกสว่าน สารเคลือบ และดีไซน์น้ำหล่อเย็นจะตามมา ดอกสว่านที่ซื้อตามราคาเพียงอย่างเดียวมักจะต้องซื้อซoften; ดอกสว่านที่จับคู่กับกระบวนการมักจะซื้อครั้งเดียวและลับคืน


